Impression 3D métal ou usinage CNC : quelle technologie choisir pour vos pièces techniques
Introduction
Il y a une question qui revient à chaque salon industriel, presque mot pour mot : « alors, l'impression 3D métal, ça remplace l'usinage ou pas ? ». La réponse tient rarement en une phrase, et c'est bien le problème.
Parce que poser le débat en ces termes, c'est déjà partir du mauvais pied. On imagine un vieux procédé qui résiste et une technologie neuve qui pousse derrière. Sauf que sur le terrain, dans les bureaux d'études comme dans les ateliers, personne ne raisonne comme ça. Les deux procédés coexistent. Souvent sur la même pièce.
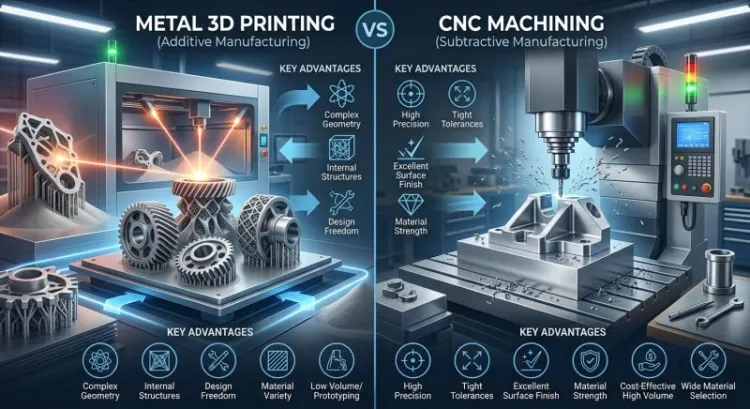
La différence de fond est physique, pas générationnelle. D'un côté, on part d'un bloc et on enlève ce qui dépasse. De l'autre, on construit couche après couche à partir de rien. Deux logiques inverses, deux façons de concevoir, deux structures de coût qui n'ont rien à voir.
Et le mauvais arbitrage se paie cash : un délai qui dérape, un coût unitaire multiplié par trois, ou pire, une pièce non conforme découverte au montage. On a tous en tête ce prototype magnifique sorti de la machine additive, qui a fini au rebut parce que personne n'avait pensé à coter les portées de roulement.
Cet article propose une grille de décision concrète, construite autour de six critères : la géométrie, le matériau, la série, les tolérances, le budget et le délai. Pas de dogme, pas de camp à choisir. Juste de quoi trancher sur pièce.
Deux logiques opposées : soustractive contre additive
Ce que fait réellement un centre d'usinage CNC
L'usinage part d'un brut : une barre, une plaque, parfois une pièce de fonderie ou un forgé. La machine retire de la matière jusqu'à obtenir la forme voulue. C'est aussi simple que ça, et aussi contraignant que ça.
Le parc est large : fraisage 3 axes pour les formes prismatiques, 4 et 5 axes quand il faut attaquer la pièce sous plusieurs angles sans la démonter, tournage pour tout ce qui est de révolution, tours-fraiseurs pour combiner les deux en un seul bridage.
Mais tout, absolument tout, dépend d'un seul paramètre : l'accessibilité de l'outil. Si la fraise ne peut pas atteindre la surface, la surface ne sera pas usinée. Point. C'est cette contrainte qui structure la conception mécanique depuis un siècle, au point qu'on ne la voit même plus. On dessine des dépouilles, on évite les angles vifs en fond de poche, on prévoit des dégagements d'outil. Par réflexe.
En contrepartie, la précision est native. Elle vient de la rigidité de la machine, de la qualité des guidages, de la compensation thermique. L'état de surface sort directement bon, sans reprise, sur des pièces qui peuvent partir au montage telles quelles.
Ce que fait réellement une machine de fabrication additive métal
À l'inverse, l'additif construit. Couche par couche, généralement entre 20 et 100 microns d'épaisseur, jusqu'à ce que la pièce émerge du plateau.
Mais attention au raccourci. Dire « impression 3D métal », c'est comme dire « véhicule » : techniquement exact, pratiquement inutilisable. Derrière l'expression se cachent des procédés qui n'ont presque rien en commun.
La fusion laser sur lit de poudre (L-PBF, souvent appelée SLM) est la plus répandue. Un laser fait fondre sélectivement une fine couche de poudre étalée sur le plateau, puis on recommence. Bonne définition, bonne densité, mais des contraintes internes élevées et des supports nombreux.
La fusion par faisceau d'électrons (EBM) travaille sous vide et à haute température. Résultat : beaucoup moins de contraintes résiduelles, ce qui la rend intéressante pour le titane et les alliages fragiles. En revanche, l'état de surface est nettement plus rugueux.
Le dépôt de matière sous énergie concentrée (DED) projette de la poudre ou déroule un fil dans un bain de fusion créé par un laser. On ne fabrique pas vraiment des pièces fines avec ça, mais on recharge, on répare, on construit des ébauches de grande dimension à des vitesses que le lit de poudre ne connaîtra jamais.
Le Binder Jetting, enfin, fonctionne différemment : on lie la poudre avec un agent chimique, puis on fritte le tout au four. Pas de fusion pendant l'impression, donc pas de contraintes thermiques, mais un retrait important à gérer au frittage.
Quatre procédés, quatre univers de tolérances, de matériaux et de prix. Les comparatifs qui écrasent tout ça sous une seule colonne « impression 3D » donnent des conclusions fausses dans au moins trois cas sur quatre.
Le malentendu de départ
Voici le point que la plupart des contenus commerciaux oublient de mentionner, et il change tout.
Une pièce additive n'est pas finie quand elle sort de la machine. Il faut la séparer du plateau, généralement à la découpe fil. Retirer les supports, parfois à la main, parfois à la meuleuse. Détensionner par traitement thermique, sous peine de voir la pièce se déformer dès qu'on libère les contraintes. Sabler. Puis reprendre en usinage toutes les surfaces fonctionnelles.
Autrement dit : presque toute pièce imprimée en métal passe par un centre d'usinage avant d'être montée. L'additif ne remplace pas la CNC, il déplace son rôle. On n'usine plus la pièce entière, on usine ce qui doit être précis.
Une fois qu'on a intégré ça, la question « l'un ou l'autre » perd beaucoup de sa pertinence.
Le critère décisif : la géométrie de la pièce
Les formes que l'usinage ne sait pas produire
Il existe une catégorie de géométries où l'additif n'a pas de concurrent. Pas « fait mieux » : n'a pas de concurrent.
Les canaux internes conformes, d'abord. Un circuit de refroidissement qui épouse la forme d'une empreinte de moule, avec des courbes, des variations de section, des dérivations. Un outilleur classique perce des trous droits et les bouche aux extrémités. L'additif dessine le circuit là où la chaleur se trouve. Le gain sur les temps de cycle en injection plastique est parfois spectaculaire, on parle couramment de 20 à 40 % selon les configurations.
Les structures lattices, ensuite. Des treillis internes qui remplacent la matière pleine tout en conservant la raideur. Impossible à usiner, impossible à fondre, triviale à imprimer.
Les pièces issues d'optimisation topologique, ces formes organiques qui font penser à un os et qui découlent d'un calcul éléments finis plutôt que d'un dessin. Elles sont belles, elles sont efficaces, et elles sont inusinables.
Et enfin tout ce qui est creux et fermé : des volumes internes sans accès, des cloisons noyées, des cavités multiples.
Les exemples typiques ? Un échangeur thermique compact avec des centaines de canaux entrelacés. Une buse d'injection avec un circuit interne complexe. Un outillage à refroidissement conforme. Dans ces cas, la question du procédé ne se pose même pas.
Les formes où l'usinage reste imbattable
À l'autre bout du spectre, il y a tout le reste. Et « tout le reste » représente encore l'écrasante majorité des pièces mécaniques.
Une bride. Un arbre. Une plaque avec des perçages et quelques poches. Un corps de vanne simple. Un support de roulement. Un axe épaulé. Tout ce qui « sort » naturellement d'un brut standard, sans forme exotique, sans creux inaccessible.
Pour ces pièces, l'usinage est plus rapide, plus précis, moins cher, et livre une pièce finie. Chercher à les imprimer relève au mieux de la curiosité technique, au pire d'une erreur de jugement coûteuse.
Repenser la conception, pas seulement le procédé
C'est ici que se joue le vrai basculement, et il est culturel avant d'être technique.
Le DfM classique, le Design for Manufacturing, apprend aux concepteurs à dessiner ce que la machine sait faire. Sortie d'outil, dépouilles, rayons minimaux, accessibilité. Le DfAM, Design for Additive Manufacturing, part d'un tout autre postulat : puisque la géométrie est presque libre, quelle est la meilleure forme pour remplir la fonction ?
La conséquence la plus intéressante s'appelle la consolidation de fonctions. Un sous-ensemble de douze pièces vissées, avec ses joints, sa visserie, sa gamme de montage et sa nomenclature, devient une pièce unique.
Et là, les gains sortent du périmètre habituel du comparatif technique. Plus de fuites aux interfaces, puisqu'il n'y a plus d'interfaces. Un temps de montage divisé par quatre ou cinq. Une masse réduite. Une nomenclature allégée, des références en moins à gérer, à stocker, à approvisionner.
Combien de comparatifs « impression 3D vs usinage » chiffrent ça ? Aucun, en général. On compare des prix de pièces au lieu de comparer des coûts de fonction. C'est dommage, parce que c'est souvent là que se trouve le vrai retour sur investissement.
Précision, tolérances et état de surface : les chiffres à connaître
Ordres de grandeur en usinage CNC
En usinage conventionnel, on travaille couramment autour de ± 0,05 mm sans effort particulier. Avec une machine bien réglée, un opérateur expérimenté et une gamme adaptée, descendre à ± 0,01 mm sur des cotes ciblées ne pose pas de difficulté majeure. En rectification, on parle du micron.
Côté état de surface, un usinage de finition classique donne un Ra entre 0,8 et 1,6 µm. Une passe de superfinition ou un polissage descend sous 0,4 µm.
Et la répétabilité sur série est excellente : la centième pièce ressemble à la première. C'est un point qu'on oublie facilement tant il paraît acquis.
Ordres de grandeur en additif métal
En fusion laser sur lit de poudre, la précision dimensionnelle tourne autour de ± 0,1 à ± 0,2 mm, avec une part proportionnelle sur les grandes dimensions, de l'ordre de ± 0,2 %. C'est correct. Ce n'est pas de l'usinage.
La rugosité brute de fabrication se situe entre 6 et 20 µm de Ra selon le procédé, l'orientation et le matériau. Sur les surfaces en surplomb, celles qui reposaient sur des supports, c'est nettement pire.
Deux facteurs pèsent lourd et sont mal connus des donneurs d'ordre. D'abord l'orientation dans la chambre : une même pièce imprimée à plat ou debout n'aura ni le même état de surface, ni la même précision, ni les mêmes propriétés mécaniques. Ensuite le comportement thermique : retrait au refroidissement, contraintes internes qui peuvent tordre une pièce fine dès la découpe du plateau.
Un fabricant sérieux simule ces déformations avant de lancer. Tous ne le font pas.
Conséquence pratique
La règle est simple, et elle mérite d'être affichée au-dessus du poste de conception : toute cote fonctionnelle serrée impose une reprise CNC.
Cela vaut pour les ajustements de roulement, les portées d'étanchéité, les filetages, les plans de joint, les alésages guidés, les surfaces d'appui. Aucune exception raisonnable.
Ce qui veut dire que la question se règle dès la cotation du plan, pas au moment du devis. Le concepteur doit identifier les surfaces à reprendre, prévoir la surépaisseur nécessaire (typiquement 0,5 à 1 mm), et vérifier qu'un outil pourra les atteindre une fois la pièce imprimée. Ce dernier point piège régulièrement : on conçoit une forme libre magnifique et on découvre trop tard que l'alésage central est inaccessible au bridage.
| Critère | Usinage CNC | Additif métal (L-PBF) |
|---|---|---|
| Tolérance courante | ± 0,05 mm | ± 0,1 à 0,2 mm |
| Tolérance serrée atteignable | ± 0,01 mm et mieux | Reprise usinage obligatoire |
| Rugosité brute | Ra 0,8 à 1,6 µm | Ra 6 à 20 µm |
| Pièce finie en sortie machine | Oui, généralement | Non, jamais |
| Répétabilité série | Très élevée | Bonne, sensible aux paramètres |
Matériaux disponibles : un écart plus grand qu'on ne le croit
Le catalogue de l'usinage
C'est le point fort le plus sous-estimé de l'usinage : on usine à peu près tout ce qui existe.
Aciers de construction et de traitement, inoxydables de toutes nuances, alliages d'aluminium de la série 2000 à 7000, laitons, bronzes, cupro-alliages, titane et ses alliages, superalliages base nickel, aciers à outils, et toute la famille des plastiques techniques quand la pièce ne voit pas de contrainte thermique.
Avantage décisif : la matière est disponible. En barre, en plaque, souvent en stock chez le distributeur, livrable sous 48 heures. Et surtout, ses propriétés mécaniques sont normalisées, documentées, connues depuis des décennies. Un bureau d'études qui écrit « 42CrMo4 trempé revenu » sait exactement ce qu'il obtient.
Le catalogue de l'additif
La liste est nettement plus courte. En production industrielle, on tourne autour d'une quinzaine de nuances réellement maîtrisées.
Les inoxydables 316L et 17-4 PH, le 15-5 PH, les aciers maraging pour l'outillage. Côté superalliages, l'Inconel 625 et le 718 dominent largement, portés par l'aéronautique et l'énergie. Le TA6V (Ti6Al4V) pour le titane, incontournable en médical. L'AlSi10Mg pour l'aluminium, avec ses variantes plus récentes. Le cuivre pur ou faiblement allié, techniquement délicat à cause de sa réflectivité au laser.
Chaque nuance existe sous forme de poudre qualifiée, avec une granulométrie contrôlée, une traçabilité de lot, et un prix qui n'a rien à voir avec celui de la barre équivalente. Comptez un facteur 5 à 20 selon les alliages. Un point que les calculs rapides oublient volontiers.
Le sujet qu'on évite : les propriétés mécaniques
Parlons-en franchement, parce que c'est le sujet le plus escamoté des plaquettes commerciales.
Une pièce imprimée est anisotrope. Ses caractéristiques mécaniques diffèrent selon qu'on sollicite la pièce dans le sens de construction ou perpendiculairement. L'écart en résistance à la rupture reste souvent modéré, autour de 5 à 10 %, mais sur l'allongement à rupture et surtout sur la tenue en fatigue, il peut devenir significatif.
Il y a aussi la porosité résiduelle. Les meilleurs procédés atteignent 99,5 % de densité, parfois plus. Ce qui laisse quand même des micro-porosités, et une micro-porosité, en fatigue, c'est un amorçage de fissure.
Et les contraintes internes, générées par les cycles de chauffe et refroidissement ultra-rapides du laser. Sans détensionnement, la pièce se déforme ou fissure.
D'où les traitements post-fabrication. Le traitement thermique de détensionnement est quasi systématique. Le HIP (compression isostatique à chaud) referme les porosités internes et permet d'approcher, parfois d'égaler, les caractéristiques d'un matériau corroyé. Il coûte cher et allonge le délai, mais sur une pièce sollicitée en fatigue ou en pression, il n'est pas optionnel.
La question à poser au fabricant est donc toujours la même : les caractéristiques annoncées, elles sont mesurées à quel état ? Brut de fabrication, détensionné, ou après HIP ? La réponse change tout.
Volume de production : le point de bascule économique
La structure de coût de l'usinage
Le coût d'une pièce usinée se décompose en trois blocs.
La préparation : programmation FAO, conception et réalisation du montage d'usinage, réglage machine, validation de la première pièce. Ce bloc est fixe. Il peut représenter plusieurs heures d'ingénierie, parfois plusieurs jours sur une pièce complexe en 5 axes.
La matière : le prix du brut, auquel il faut ajouter le taux de copeaux. Sur certaines pièces aéronautiques en titane, le rapport buy-to-fly atteint 10 pour 1, voire 20 pour 1. On achète vingt kilos pour en livrer un. Sur du titane à plusieurs centaines d'euros le kilo, ça se voit dans le devis.
Le temps machine, enfin, proportionnel au nombre de pièces.
Résultat : une courbe de coût fortement dégressive. La première pièce est chère, la centième beaucoup moins, la millième dérisoire en comparaison.
La structure de coût de l'additif
Le profil est presque inversé.
Pas d'outillage, pas de montage spécifique, une préparation de fabrication qui se limite au positionnement dans la chambre, à la génération des supports et au tranchage. Quelques heures, rarement plus.
En revanche, le coût est quasi linéaire. Le temps de fabrication dépend du volume de matière déposée et surtout de la hauteur de la pièce, puisque chaque couche impose son propre cycle de recouvrement. La complexité géométrique, elle, ne coûte presque rien. Imprimer un cube plein ou une structure lattice de même encombrement prend un temps comparable, parfois moins pour la lattice qui contient moins de matière.
Le seul vrai levier économique s'appelle le nesting : remplir le plateau. Une machine qui tourne 40 heures pour une seule pièce coûte le même prix qu'une machine qui tourne 40 heures pour trente pièces imbriquées. Sur les petites pièces, c'est ce paramètre qui fait la différence entre un devis acceptable et un devis rédhibitoire.
Où se situe le croisement
Méfiance envers les seuils universels qu'on lit un peu partout. « L'additif est rentable jusqu'à 100 pièces » ne veut rien dire hors contexte.
Raisonnons plutôt par ordres de grandeur.
En unitaire ou en prototype, sur une pièce complexe, l'additif gagne quasiment toujours. Pas d'amortissement de préparation à absorber sur une seule pièce.
En petite série, disons de 10 à 50 pièces, l'arbitrage devient serré et dépend entièrement de la géométrie. Une pièce compliquée reste favorable à l'additif, une pièce simple bascule vers l'usinage.
En série moyenne, de 100 à quelques centaines, l'usinage reprend l'avantage sauf géométrie franchement inaccessible.
Au-delà, en grande série, l'usinage domine largement, et si les volumes le justifient la fonderie ou le forgeage entrent dans la discussion.
Retenez surtout ceci : plus la pièce est géométriquement complexe, plus le point de bascule remonte. Sur un échangeur à canaux internes conformes, il n'y a tout simplement pas de croisement, parce qu'il n'y a pas d'alternative.
Le coût que personne ne chiffre
Voici l'erreur de chiffrage la plus fréquente, et elle fausse presque tous les comparatifs amateurs.
On compare le prix machine additif au prix machine usinage. On oublie tout ce qu'il y a entre la sortie du plateau et la pièce bonne à monter.
Faisons la liste. Découpe du plateau au fil. Retrait des supports, opération parfois manuelle, parfois pénible, toujours facturée. Traitement thermique de détensionnement, avec son cycle four. Sablage ou grenaillage. HIP si la pièce est critique. Reprise CNC sur les surfaces fonctionnelles, avec son propre montage. Contrôle dimensionnel, contrôle non destructif si le cahier des charges l'exige.
Mis bout à bout, ce post-traitement pèse couramment 30 à 60 % du coût final de la pièce.
La seule comparaison honnête se fait donc sur le coût de la pièce bonne à monter, contrôlée, livrée. Pas sur le prix de la fabrication brute. Un devis additif qui ne détaille pas le post-traitement n'est pas un devis, c'est un ordre de grandeur.
Délais : l'avantage n'est pas toujours là où on le croit
Prototype unitaire complexe
Ici, l'additif prend nettement le dessus. Pas d'outillage à concevoir, pas de montage de bridage à fabriquer, pas de gamme à valider. On charge le fichier, on oriente, on lance. Quelques jours entre le STEP et la pièce, post-traitement inclus.
Sur une pièce équivalente en usinage 5 axes avec montage spécifique, on parle plutôt de deux à trois semaines, dont une bonne partie en préparation.
Pièce simple urgente
Situation inverse, et elle est plus courante qu'on ne le pense.
Une bride cassée un mardi matin, ligne à l'arrêt. Un atelier d'usinage avec la matière en stock et une machine libre peut livrer dans la journée. En additif, il faut vérifier la disponibilité de la poudre, planifier une fabrication qui va durer une nuit, puis enchaîner détensionnement et reprise. Comptez trois à cinq jours minimum, et encore, en priorisant.
L'additif est rapide sur la mise en œuvre. Il n'est pas rapide sur le cycle complet.
Pièce de rechange sans plan
C'est probablement le cas d'usage le plus sous-exploité, et celui qui parle le plus aux services maintenance.
Une machine des années 90, un composant cassé, un fabricant qui a disparu ou qui ne produit plus la référence. Pas de plan, pas de modèle 3D, pas d'outillage.
Le scan 3D reconstruit la géométrie. Un rétro-engineering propre corrige ce qui doit l'être, et parfois améliore la pièce d'origine au passage. Puis on fabrique à l'unité, sans réactiver quoi que ce soit.
Cette logique porte un nom : le stock numérique. Plutôt que d'immobiliser des pièces de rechange sur étagère pendant quinze ans, on stocke des fichiers validés et on fabrique à la demande. Pour un exploitant industriel qui gère des milliers de références dormantes, l'économie de trésorerie mérite qu'on s'y attarde.
Grille de décision : sept questions à se poser avant de consulter
Avant même de demander un devis, ces sept questions permettent de dégrossir l'arbitrage. Elles ne remplacent pas l'analyse d'un fabricant, mais elles évitent de partir dans la mauvaise direction.
- La pièce comporte-t-elle des formes internes inaccessibles à un outil ? Si oui, l'additif est probablement la seule voie. Si non, l'usinage garde toutes ses chances.
- Combien d'exemplaires par an ? Quelques unités orientent vers l'additif. Plusieurs centaines ramènent vers l'usinage, sauf géométrie impossible.
- Quelles tolérances sur les surfaces fonctionnelles ? En dessous de ± 0,1 mm, une reprise CNC est à budgéter d'office. Autant l'intégrer dès le plan.
- Le matériau existe-t-il en poudre qualifiée ? Un 42CrMo4 ou un bronze d'aluminium ne s'impriment pas couramment. La question se règle en une minute et évite de longues discussions inutiles.
- La masse est-elle un enjeu réel ? Embarqué, mobile, aéronautique, robotique : l'allègement justifie souvent à lui seul le surcoût additif. Sur un bâti fixe, beaucoup moins.
- La pièce est-elle sollicitée en fatigue ou en pression ? Si oui, il faut prévoir HIP, contrôle non destructif et documentation matière. Le coût grimpe, l'arbitrage peut s'inverser.
- Quel est le délai réellement disponible ? Pas le délai souhaité, le délai réel. Pièce simple et urgente : usinage. Pièce complexe sans outillage existant : additif.
La logique de lecture est simple. Si les questions 1 et 5 répondent franchement oui et que la question 2 reste dans les petits volumes, l'additif s'impose. Si les questions 1 et 5 répondent non et que la 3 est exigeante, l'usinage. Entre les deux, dans cette zone grise qui concerne peut-être la moitié des cas, la réponse est souvent l'hybridation. Ce qui nous amène au chapitre suivant.
Le scénario le plus fréquent : les deux procédés ensemble
Hybridation des gammes
Dans la réalité des ateliers, l'opposition frontale n'existe presque pas. Ce qu'on observe, ce sont des gammes mixtes.
Le cas le plus courant : corps imprimé plus reprises usinées. La pièce sort de la machine additive avec ses canaux internes et sa forme optimisée, puis passe en CNC pour ses portées, ses filetages et ses plans de référence. Le meilleur des deux mondes, à condition d'avoir pensé le bridage en amont.
Autre configuration : le semi-produit forgé rechargé en DED. On part d'une ébauche standard, économique et aux propriétés mécaniques solides, et on ajoute par dépôt uniquement les zones à géométrie complexe. Approche particulièrement pertinente sur les grandes pièces où l'additif intégral serait ruineux.
Et puis il y a l'usage discret mais très efficace : l'outillage imprimé au service de l'usinage. Montages de bridage sur mesure, mors doux à géométrie conforme, gabarits de contrôle. Fabriqués en quelques heures, souvent en polymère technique d'ailleurs, ils débloquent des usinages qui auraient nécessité un montage traditionnel long et coûteux.
Ce que cela change dans le dialogue avec le fabricant
Cette réalité hybride devrait modifier la façon dont on consulte.
Envoyer un plan figé, dessiné pour un procédé précis, revient à demander un chiffrage sans laisser de place à l'arbitrage. Le fabricant chiffre ce qu'il reçoit. Il ne peut pas proposer mieux s'il n'a pas la fonction sous les yeux.
La démarche plus productive consiste à transmettre la fonction et le cahier des charges : que doit faire la pièce, sous quelles sollicitations, dans quel environnement, à quelle cadence, avec quelles interfaces imposées. Le modèle 3D reste utile, évidemment, mais comme point de départ et non comme contrainte gravée dans le marbre.
Un bon partenaire industriel répond alors autre chose qu'un prix. Il propose une orientation, signale les surfaces à reprendre, suggère parfois une consolidation de pièces qui n'avait pas été envisagée. C'est d'ailleurs un bon critère de sélection : celui qui se contente de chiffrer ce qu'on lui envoie n'apporte pas grand-chose. Celui qui pose des questions sur l'usage de la pièce, en revanche, mérite qu'on l'écoute.
Cas d'usage sectoriels
Aéronautique et spatial
Le secteur pionnier, et pour de bonnes raisons. Chaque kilogramme retiré d'un aéronef génère des économies de carburant sur toute sa durée de vie, ce qui justifie des coûts de fabrication qui seraient absurdes ailleurs.
On y trouve l'allègement par optimisation topologique, la consolidation de systèmes entiers, et l'usage massif de matériaux à haute valeur ajoutée où le taux de copeaux de l'usinage devient un vrai poste de dépense.
Le revers : la qualification. Des mois de caractérisation, de validation de paramètres, de traçabilité poudre. Un frein réel à la démocratisation, mais aussi la raison pour laquelle les données matériaux du secteur sont aujourd'hui les plus solides du marché.
Médical et dentaire
Terrain naturel de l'additif, parce que la personnalisation y est la norme et non l'exception. Un implant s'adapte à un patient, pas à une série.
Particularité intéressante : la porosité, généralement un défaut, devient ici une fonction. Les surfaces poreuses contrôlées favorisent l'ostéointégration, la repousse osseuse dans l'implant. Impossible à obtenir par usinage.
Énergie, oil and gas, industrie lourde
Deux applications dominantes.
Les pièces de rechange obsolètes d'abord, sur des installations qui tournent depuis trente ou quarante ans. Le stock numérique évoqué plus haut trouve ici son terrain d'élection.
Les composants thermiques et hydrauliques ensuite : échangeurs compacts, corps de pompe, roues de turbine, brûleurs. Des géométries internes complexes, des séries limitées, des matériaux exigeants. Le profil type de la pièce additive.
Machine spéciale et automatisme
C'est probablement le segment où le potentiel est le plus large et le moins exploité, et c'est aussi le quotidien de la majorité des PME industrielles françaises.
Prototypage rapide de pièces fonctionnelles pour valider un concept avant lancement. Outillages et gabarits sur mesure. Et surtout les préhenseurs allégés pour la robotique : chaque gramme retiré en bout de bras permet d'accélérer les cycles ou de réduire la taille du robot. Sur une ligne qui tourne en 3x8, le calcul est vite fait.
Les erreurs qui coûtent cher
Cinq erreurs reviennent régulièrement. Toutes sont évitables, et toutes se paient en temps ou en argent.
Envoyer un plan dessiné pour l'usinage à un imprimeur 3D sans reconception. On obtient une pièce imprimée qui reproduit fidèlement les compromis d'un procédé soustractif : dépouilles inutiles, épaisseurs surdimensionnées, aucune consolidation. Plus chère qu'en usinage, sans le moindre bénéfice. C'est probablement l'erreur numéro un.
Négliger l'orientation de fabrication. On valide un prototype imprimé dans un sens, on lance la production dans un autre pour optimiser le remplissage du plateau, et les essais de fatigue ne passent plus. L'anisotropie n'est pas un détail théorique : elle doit figurer dans la spécification, au même titre qu'un traitement thermique.
Oublier de coter les surfaces à reprendre. La pièce arrive, elle est belle, et personne n'a prévu la surépaisseur sur l'alésage. Retour case départ.
Choisir l'additif par effet de mode. Une plaque percée reste une plaque percée. L'imprimer coûte cinq fois plus cher pour un résultat moins précis. Ça arrive plus souvent qu'on ne l'imagine, généralement après un salon ou une visite d'usine enthousiasmante.
Sous-estimer le contrôle et la traçabilité sur pièce critique. Sur une pièce sous pression ou une pièce de sécurité, il faut de la traçabilité poudre, des éprouvettes témoins fabriquées dans le même lot, du contrôle non destructif, parfois de la tomographie. Ce n'est pas une option, et ça se chiffre. Le découvrir en fin de projet est toujours désagréable.
Conclusion et passage à l'action
Revenons au principe directeur, parce qu'il résume tout le reste : ce n'est pas la technologie qui décide, c'est la fonction de la pièce croisée avec le volume et les tolérances.
L'impression 3D métal ne remplace pas l'usinage CNC. Elle ouvre un espace de conception qui n'existait pas, et cet espace a des règles propres : anisotropie, post-traitement obligatoire, catalogue matière restreint, coût quasi linéaire avec le volume. L'usinage, de son côté, conserve la précision, la disponibilité matière, la répétabilité et un coût qui s'effondre avec la série.
La question intelligente n'est donc pas « lequel des deux ? » mais « lequel pour quelle partie de la pièce ? ». Et dans un nombre croissant de cas, la réponse est : les deux.
Concrètement, le réflexe le plus rentable consiste à faire analyser un fichier 3D accompagné d'un vrai cahier des charges fonctionnel, avant de figer quoi que ce soit. Un arbitrage chiffré sur les deux voies, avec le coût de la pièce bonne à monter dans les deux hypothèses, vaut infiniment mieux qu'un devis à l'aveugle sur un plan déjà contraint par un procédé qu'on n'a jamais vraiment remis en question.
FAQ
L'impression 3D métal est-elle plus chère que l'usinage ?
Cela dépend entièrement de la pièce et de la quantité. En unitaire sur une géométrie complexe, l'additif est souvent moins cher, car il n'y a ni outillage ni mise en train à amortir. En série, l'usinage reprend l'avantage grâce à sa courbe de coût dégressive. Un point à ne pas oublier dans le calcul : le post-traitement additif représente couramment 30 à 60 % du coût final. Comparez toujours des pièces bonnes à monter, pas des prix de fabrication brute.
Une pièce imprimée en métal est-elle aussi solide qu'une pièce usinée ?
Après traitement thermique approprié, et surtout après HIP, les caractéristiques mécaniques d'une pièce additive s'approchent de celles d'un matériau corroyé, parfois les égalent. Deux réserves subsistent : l'anisotropie, qui fait varier les propriétés selon l'axe de construction, et la tenue en fatigue, plus sensible aux micro-porosités résiduelles. Sur une pièce sollicitée cycliquement, exigez les caractéristiques mesurées dans l'état de livraison réel, pas les valeurs théoriques de la fiche poudre.
Peut-on imprimer puis usiner la même pièce ?
Non seulement on peut, mais c'est la règle plutôt que l'exception. La quasi-totalité des pièces additives fonctionnelles passe en reprise CNC sur les surfaces précises : portées, filetages, plans de joint, alésages. Deux précautions à prendre dès la conception : prévoir une surépaisseur d'usinage de 0,5 à 1 mm sur ces surfaces, et vérifier que la pièce pourra être bridée et accessible à l'outil une fois imprimée.
Quelle taille maximale pour une pièce imprimée en métal ?
En fusion laser sur lit de poudre, les machines industrielles courantes offrent des volumes de l'ordre de 250 × 250 × 300 mm, avec des modèles grand format qui montent vers 500 à 800 mm de côté. Le DED s'affranchit largement de cette limite et permet de traiter des pièces de plusieurs mètres, au prix d'une définition et d'un état de surface bien moindres. Au-delà, la solution consiste souvent à imprimer en sous-ensembles puis à assembler par soudage.
Faut-il un fichier 3D particulier pour chaque procédé ?
Le format d'échange est identique, un STEP fait l'affaire dans les deux cas. Ce qui change, c'est la conception elle-même. Une pièce dessinée pour l'usinage embarque des compromis qui n'ont plus lieu d'être en additif, et inversement. Transmettre un modèle accompagné du cahier des charges fonctionnel permet au fabricant de proposer une reconception pertinente plutôt que de reproduire à l'identique une géométrie pensée pour un autre procédé.
À partir de quelle quantité l'usinage redevient-il plus intéressant ?
Il n'existe pas de seuil universel, et méfiez-vous des chiffres ronds qu'on lit partout. En pratique, sur des pièces de complexité moyenne, le basculement s'observe souvent entre quelques dizaines et une centaine de pièces. Mais ce point se déplace nettement vers le haut dès que la géométrie devient complexe. Et sur les pièces à formes internes inaccessibles, il n'y a tout simplement pas de croisement, faute d'alternative technique.