Fabricant de ressorts métalliques : comment définir les bonnes spécifications techniques pour votre commande
Pourquoi la spécification technique conditionne tout le reste
Il y a une phrase qui revient souvent dans les ateliers de ressorts, et elle n'a rien d'un slogan : un ressort mal spécifié, c'est un ressort mal fabriqué. Pas parce que le fabricant travaille mal. Parce qu'il a fabriqué exactement ce qu'on lui a demandé.
Le ressort est une pièce trompeuse. Un bout de fil enroulé, quelques spires, ça paraît simple. Sauf que derrière cette apparente banalité se cache une pièce dont le comportement dépend de six ou sept paramètres qui interagissent tous entre eux. Changez le diamètre du fil de deux dixièmes, et la raideur bouge de 40 %. Rien que ça.
Le coût réel d'un cahier des charges approximatif
Le premier coût est évident : les échantillons non conformes, les allers-retours, les semaines perdues. Mais ce n'est pas le plus lourd.
Le vrai coût, c'est celui qui se révèle six mois plus tard. Une série lancée, des milliers de pièces montées, et un taux de retour client qui grimpe parce que le ressort se tasse en usage. Ou qu'il casse au bout de 200 000 cycles alors qu'on en visait deux millions. À ce stade, la reprise ne concerne plus le ressort : elle concerne tout le produit fini.
Un fabricant de ressorts métalliques sérieux vous le dira sans détour. Les demandes de devis qui arrivent avec trois cotes et un « il faut que ça pousse assez fort » sont la norme, pas l'exception. Et personne n'y voit malice. Le donneur d'ordre a souvent d'autres priorités que d'apprendre le vocabulaire du ressort.
Ce que le fabricant peut deviner, et ce qu'il ne devinera jamais
Un bureau d'études expérimenté devine beaucoup de choses. À la lecture d'un plan, il repère qu'un ressort de compression avec un rapport longueur/diamètre de 6 va flamber. Il voit qu'une extrémité en boucle allemande sur un fil de 5 mm posera un problème de rayon. Il sent qu'un inox 302 dans une application à 250 °C ne tiendra pas.
En revanche, il ne devinera jamais :
- que la pièce sera lavée en machine avec un détergent alcalin,
- que le ressort doit garder au moins 80 % de sa force après trois ans en position comprimée,
- que l'alésage de guidage fait 12,1 mm et pas 12,5 mm,
- que le montage se fait à la main par un opérateur qui doit pouvoir comprimer la pièce sans outil,
- que le client final travaille dans l'agroalimentaire et exigera un certificat matière.
Ces informations-là ne se déduisent d'aucun plan. Elles se transmettent, ou elles se perdent.
Spécifier une pièce ou spécifier une fonction : deux approches, deux résultats
Voilà probablement le point le plus important de tout cet article.
Spécifier une pièce, c'est dire : « je veux un ressort de 20 mm de diamètre extérieur, fil 2 mm, 8 spires, longueur libre 45 mm. » Le fabricant l'exécute. Point.
Spécifier une fonction, c'est dire : « j'ai besoin d'exercer 45 N ± 5 % quand la pièce est comprimée à 30 mm, dans un logement de 22 mm de diamètre, pour 500 000 cycles, en milieu humide. » Là, le fabricant peut proposer. Il peut optimiser le diamètre de fil, ajuster le nombre de spires, suggérer un grenaillage.
La première approche donne ce qu'on a demandé. La seconde donne ce dont on a besoin. Ce n'est pas toujours la même chose, et c'est bien là tout le problème.
Première étape : décrire l'application avant de décrire le ressort
Beaucoup de demandes commencent par les cotes. C'est logique, c'est ce qu'on a sous les yeux quand on dessine. Mais c'est l'ordre inverse de celui qu'il faudrait suivre.
La fonction attendue : compression, traction, torsion, maintien en position
La famille du ressort découle directement de la fonction. Un ressort de compression s'oppose à un rapprochement, un ressort de traction s'oppose à un éloignement, un ressort de torsion s'oppose à une rotation. Jusque-là, tout le monde suit.
Là où ça se complique, c'est quand la fonction est mixte ou mal identifiée. Un ressort qui doit maintenir une pièce en position n'a pas les mêmes exigences qu'un ressort qui doit absorber un choc. Le premier travaille en statique, presque à charge constante. Le second encaisse des pics. Deux problématiques différentes, deux dimensionnements différents, deux matières potentiellement différentes.
Décrivez ce que fait la pièce. Une phrase suffit souvent : « le ressort maintient le clapet fermé et doit céder au-delà de 3 bars. » En une ligne, le fabricant a compris l'essentiel.
L'environnement de travail (température, humidité, agents chimiques, alimentarité)
C'est le paramètre le plus souvent omis, et l'un des plus destructeurs quand il est ignoré.
La température d'abord. Un acier au carbone classique perd ses propriétés élastiques au-delà de 120 °C environ. L'inox 302 tient jusqu'à 250-300 °C. Au-delà, il faut regarder du côté de l'Inconel ou du Nimonic. En négatif aussi, attention : certains aciers deviennent fragiles.
L'humidité et la corrosion ensuite. Un ressort en acier au carbone zingué dans une salle de bain va tenir. Le même dans un embrun marin, non. Et dans un bain de soude, encore moins.
Puis les contacts chimiques : huiles, solvants, acides, produits de nettoyage industriels. Précisez lesquels, avec leur concentration si vous l'avez.
Enfin, le contact alimentaire ou médical. Si la pièce entre dans une machine agroalimentaire, dites-le d'emblée. Ça oriente la matière, le traitement de surface, et surtout la documentation à fournir.
Le cycle de vie : statique, dynamique, nombre de cycles visé
Un ressort statique, comprimé une fois au montage et qui ne bouge plus, ne demande pas les mêmes précautions qu'un ressort dynamique qui travaille en flexion alternée dix fois par seconde.
Pour le dynamique, le nombre de cycles visé change tout. En dessous de 10 000 cycles, on parle de fatigue faible. Entre 10 000 et un million, on entre dans le domaine où la contrainte admissible doit être réduite. Au-delà de dix millions, on vise la durée de vie infinie, et là il faut souvent grenailler, choisir une matière à haute résistance, et travailler à des contraintes nettement plus basses.
Une question à se poser : combien de fois la pièce sera-t-elle actionnée par jour, et pendant combien d'années ? Le calcul se fait vite, et le résultat oriente tout le dimensionnement.
Petite remarque au passage : un ressort statique comprimé en permanence subit du fluage. Sur plusieurs années, il perd de la force. Si votre application ne tolère pas cette perte, ça se dit aussi.
Les contraintes d'encombrement imposées par la pièce d'accueil
Le ressort ne vit jamais seul. Il est logé dans un alésage, guidé par une tige, contraint par des appuis. Ces cotes-là sont fondamentales, et pourtant elles apparaissent rarement dans les demandes.
Donnez le diamètre de l'alésage. Donnez le diamètre de la tige de guidage. Donnez la course disponible et la longueur maximale admissible. Avec ces quatre informations, un fabricant peut vérifier le jeu, anticiper un frottement, contrôler le flambage.
Sans elles, il travaille à l'aveugle et vous livre une pièce qui, statistiquement, aura une chance sur deux de coincer au montage.
Les paramètres géométriques à transmettre
Une fois l'application décrite, on passe à la géométrie. Attention : certaines de ces cotes sont des données d'entrée, d'autres sont des résultats de calcul. Confondre les deux est une source classique de blocage.
Diamètre du fil : le point de départ de tout dimensionnement
Le diamètre du fil est le paramètre le plus influent de tous. La raideur d'un ressort évolue à la puissance quatre de ce diamètre. Autrement dit, passer de 1,0 à 1,2 mm ne change pas la force de 20 % mais d'environ 107 %.
Cette sensibilité extrême a deux conséquences pratiques. D'abord, les diamètres de fil disponibles sont normalisés par pas (0,05 mm, 0,1 mm selon les plages) : on ne fabrique pas un fil de 1,37 mm sur mesure pour une commande de 500 pièces. Ensuite, imposer un diamètre de fil précis revient à figer 80 % du résultat, et prive le fabricant de sa marge d'optimisation.
Sauf raison technique impérative, laissez-le ouvert.
Diamètre extérieur, intérieur, moyen : lequel est réellement critique pour votre montage ?
Trois diamètres, trois usages. Et il faut choisir celui qui compte.
Si le ressort travaille dans un alésage, c'est le diamètre extérieur qui est critique : il ne doit pas frotter contre la paroi. Prévoyez un jeu d'environ 10 % du diamètre du ressort.
Si le ressort est guidé par une tige, c'est le diamètre intérieur qui compte. Même logique de jeu.
Le diamètre moyen, lui, est celui qui entre dans les formules de calcul. Il intéresse le bureau d'études, moins le monteur.
Un conseil qui a fait ses preuves : indiquez lequel des trois est critique, et tolérancez celui-là seulement. Les deux autres suivront.
Longueur libre, longueur sous charge, longueur bloc
La longueur libre est celle du ressort au repos, hors contrainte. C'est la cote que tout le monde mesure, et c'est aussi la plus dispersée en production.
La longueur sous charge est celle mesurée quand une force donnée est appliquée. C'est presque toujours la cote fonctionnelle.
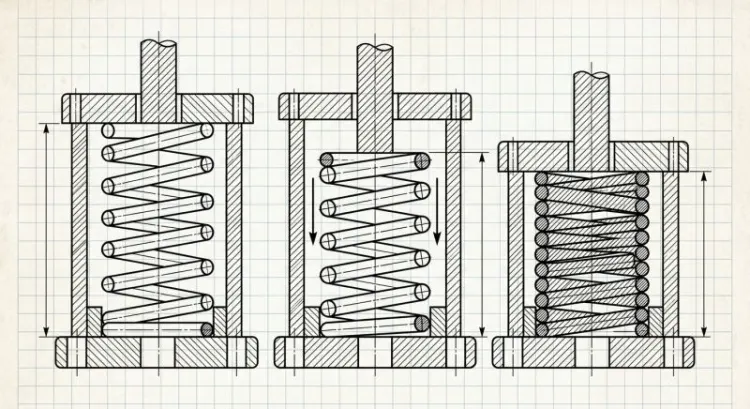
La longueur bloc, ou longueur à spires jointives, est la longueur minimale physique du ressort. Elle vaut approximativement le nombre de spires totales multiplié par le diamètre du fil. Cette cote impose une limite absolue : votre course de travail doit rester au-dessus, avec une marge de sécurité d'au moins 10 à 20 %.
Un ressort qui arrive en butée sur ses spires prend un choc violent. Répétez l'opération quelques milliers de fois, et il casse.
Nombre de spires totales et nombre de spires utiles
Nuance qui échappe souvent, mais qui a des conséquences réelles.
Les spires totales comprennent tout, extrémités incluses. Les spires utiles sont celles qui travaillent effectivement en flexion. Sur un ressort de compression à extrémités rapprochées et meulées, on perd environ deux spires : ce sont les spires d'appui, qui ne participent pas à l'élasticité.
C'est le nombre de spires utiles qui détermine la raideur. Si vous transmettez un nombre de spires sans préciser lequel, l'écart peut atteindre 25 % sur la force finale.
Pas et sens d'enroulement (droite ou gauche)
Le pas, c'est la distance entre deux spires consécutives. Sur un ressort de compression classique, il découle du calcul et n'a pas besoin d'être imposé.
Le sens d'enroulement, en revanche, mérite attention dans deux cas précis. Premier cas : les ressorts de torsion, où le sens détermine si le ressort se ferme ou s'ouvre sous couple. Se tromper de sens rend la pièce inutilisable. Second cas : les ressorts montés par paires concentriques, où il faut impérativement des sens opposés pour éviter l'interpénétration.
Dans le doute, indiquez-le. Ça coûte une ligne sur le plan.
Type d'extrémités : rapprochées, meulées, brutes, boucles, crochets, pattes de torsion
Les extrémités représentent une part non négligeable du prix, et une part énorme de la fonctionnalité.
En compression, quatre configurations principales : spires brutes non rapprochées (le moins cher, le moins stable), spires rapprochées non meulées, spires rapprochées et meulées (la référence pour un appui plan), et meulage à 270°. Le meulage ajoute une opération et donc un coût, mais il garantit la perpendicularité et évite que le ressort parte de travers sous charge.
En traction, l'univers des extrémités est vaste : boucle allemande, boucle anglaise, boucle relevée, crochet allongé, œillet rapporté, embout vissé. Chacune a sa résistance propre, et c'est souvent l'extrémité qui casse en premier sur un ressort de traction. Précisez la forme, l'orientation angulaire des deux boucles l'une par rapport à l'autre, et le diamètre intérieur de la boucle.
En torsion, ce sont les pattes qui font foi : longueur, orientation, angle entre elles, forme (droites, coudées, en équerre, en boucle). Un schéma vaut mille mots ici.
Les paramètres mécaniques : parler en charges, pas seulement en cotes
C'est le changement de perspective qui distingue une demande amateur d'une demande professionnelle.
Raideur (constante de raideur) : la valeur qui fait foi
La raideur, exprimée en N/mm pour la compression et la traction, ou en N.mm/degré pour la torsion, définit le comportement élastique du ressort. Elle représente la force nécessaire pour déformer le ressort d'une unité de longueur.
Un ressort de raideur 5 N/mm exerce 5 N après 1 mm de compression, 50 N après 10 mm. Simple, linéaire, prévisible. C'est d'ailleurs pour ça que le ressort hélicoïdal cylindrique est si répandu : son comportement est proportionnel sur toute sa course utile.
Attention toutefois : spécifier une raideur seule ne suffit pas. Il faut préciser sur quelle plage elle doit être respectée, et à quelle longueur on la mesure.
Charge à une longueur donnée : la formulation la plus fiable pour une commande
Si vous ne deviez retenir qu'une chose de cet article, ce serait celle-ci.
La formulation la plus robuste pour spécifier un ressort est : « force F1 = X newtons à la longueur L1 = Y millimètres, avec une tolérance de ± Z % ». Idéalement, on ajoute un second point : « force F2 = A newtons à la longueur L2 = B millimètres ».
Pourquoi cette formulation est-elle supérieure ? Parce qu'elle décrit exactement ce que la pièce doit faire dans son application. Elle est directement contrôlable sur un banc de test. Elle laisse au fabricant la liberté d'ajuster ses paramètres pour l'atteindre. Et elle évite le piège des tolérances contradictoires.
À l'inverse, une spécification purement géométrique avec des tolérances serrées sur toutes les cotes conduit souvent à une impasse : les cotes sont conformes, la force ne l'est pas.
Course de travail et contrainte admissible
La course de travail est la différence entre la longueur maximale et la longueur minimale atteintes en fonctionnement. Elle détermine la contrainte de cisaillement subie par le fil.
Chaque matière a sa contrainte admissible, exprimée en pourcentage de sa résistance à la traction. Pour un service statique, on peut monter jusqu'à 45-50 %. Pour un service dynamique à haut nombre de cycles, on redescend vers 30-35 %, parfois moins.
Transmettez vos deux positions extrêmes de travail. Le bureau d'études vérifiera que la contrainte reste dans le domaine acceptable, et vous alertera si ce n'est pas le cas.
Tension initiale des ressorts de traction : un paramètre souvent oublié
Un ressort de traction enroulé à spires jointives possède une tension initiale : une force minimale qu'il faut vaincre avant que les spires commencent à s'écarter. Cette valeur peut représenter 10 à 25 % de la force nominale.
Elle dépend du procédé d'enroulement et se contrôle dans une certaine plage, mais pas avec une précision absolue. Si votre application démarre à faible charge et que ce seuil compte, il faut le spécifier. Sinon, le ressort ne bougera pas dans la première partie de sa course, et vous vous demanderez pourquoi.
C'est un classique des retours d'atelier. Le ressort est conforme au plan, il ne fonctionne pas dans l'application.
Couple et angle de travail pour les ressorts de torsion
Pour un ressort de torsion, on ne parle plus de force et de longueur, mais de couple et d'angle. Le couple s'exprime en N.mm ou en N.m, l'angle en degrés.
La spécification type ressemble à : « couple de 250 N.mm à 90° de rotation dans le sens de fermeture ». Précisez systématiquement le sens de rotation, la position angulaire de départ des pattes, et la position d'arrivée.
Autre point à ne pas négliger : un ressort de torsion voit son diamètre intérieur diminuer quand il se ferme. Si un axe le traverse, ce rétrécissement doit être calculé. C'est une cause de blocage fréquente, et elle se prévient facilement à la conception.
Le choix de la matière
La matière conditionne la résistance mécanique, la tenue à la corrosion, la tenue en température et, accessoirement, le prix. Certains alliages spéciaux coûtent vingt fois le prix d'un acier au carbone.
Fil ressort en acier au carbone : le standard économique
Le fil tréfilé patenté, type SH, DH ou SM selon la norme EN 10270-1, couvre l'immense majorité des applications courantes. Bonne résistance mécanique, excellent rapport qualité-prix, disponibilité immédiate dans tous les diamètres.
Ses limites : il rouille sans protection, et il ne supporte pas les températures élevées. Pour un ressort en ambiance sèche et tempérée, il n'y a souvent aucune raison d'aller chercher plus cher.
Variante à connaître : le fil trempé revenu, référence EN 10270-2, qui offre de meilleures performances en fatigue. Utile pour les applications dynamiques exigeantes.
Aciers inoxydables (302, 316, 17-7 PH) : quand l'environnement l'impose
L'inox 302, aussi appelé 1.4310, est le cheval de bataille de la ressorterie inox. Bonne élasticité, tenue correcte à la corrosion, résistance jusqu'à 250 °C environ.
Le 316, ou 1.4401, résiste mieux aux milieux chlorurés et aux acides. En contrepartie, sa résistance mécanique est plus faible : à géométrie égale, le ressort sera moins raide. Il faut le compenser par la conception.
Le 17-7 PH est un inox à durcissement structural qui combine tenue à la corrosion et haute résistance mécanique. Plus cher, plus complexe à mettre en œuvre, mais irremplaçable dans certaines applications aéronautiques ou médicales.
Alliages spéciaux : cuivre-béryllium, Inconel, titane
On sort ici du domaine courant, mais ces matières répondent à des besoins précis.
Le cuivre-béryllium conduit l'électricité tout en restant élastique. C'est la matière des contacts de connectique, des lames de commutation, des ressorts qui doivent transporter du courant.
L'Inconel, notamment le X-750 et le 718, tient les hautes températures, jusqu'à 600-700 °C selon les nuances. Turbines, échappements, fours industriels.
Le titane, léger et biocompatible, se retrouve dans le médical et l'aérospatial. Son coût le réserve à des applications où le gain de masse ou la compatibilité biologique justifient l'investissement.
Normes de référence à citer dans la commande (EN 10270, EN 10089, DIN 17223…)
Citer la norme, c'est éviter les malentendus. Une même appellation commerciale peut recouvrir plusieurs nuances, et les propriétés varient.
Les références utiles : EN 10270-1 pour les fils en acier non allié tréfilés à froid, EN 10270-2 pour les fils trempés revenus, EN 10270-3 pour les fils en acier inoxydable, EN 10089 pour les aciers à ressorts laminés à chaud, EN 12166 pour les alliages cuivreux.
La DIN 17223, ancienne mais encore citée dans beaucoup de plans, correspond globalement à l'EN 10270-1. Si vous reprenez un vieux plan, vérifiez la correspondance plutôt que de recopier aveuglément.
Traitements et revêtements : zingage, phosphatation, revêtement organique, passivation
Le traitement de surface protège de la corrosion et, parfois, améliore le glissement ou l'aspect.
Le zingage électrolytique reste le plus courant. Épaisseur typique de 5 à 12 microns, avec passivation chromatée pour renforcer la tenue. Attention à un point technique : le zingage électrolytique introduit un risque de fragilisation par l'hydrogène sur les aciers à haute résistance. Un dégazage post-traitement, généralement 4 heures à 200 °C, est indispensable.
La phosphatation offre une protection plus modeste mais sert souvent de sous-couche à une peinture ou à une huile.
Les revêtements organiques type zinc-lamellaire, largement utilisés dans l'automobile, atteignent des tenues au brouillard salin de 500 à 1000 heures sans risque de fragilisation.
La passivation, réservée aux inox, dissout le fer résiduel en surface et restaure la couche passive. Peu coûteuse, souvent utile.
Grenaillage de précontrainte et traitement thermique de détensionnement
Deux opérations méconnues, mais qui changent la donne sur les applications exigeantes.
Le détensionnement, ou revenu de stabilisation, est quasi systématique après enroulement. Il élimine les contraintes internes générées par la déformation à froid et stabilise la géométrie. Sans lui, le ressort continue de bouger dans le temps.
Le grenaillage de précontrainte projette des billes à haute vitesse sur la surface du fil. Cette opération crée une couche de contraintes résiduelles de compression qui s'oppose à l'amorçage des fissures de fatigue. Sur un ressort dynamique, le gain en durée de vie peut atteindre un facteur 5 à 10.
Ce n'est pas gratuit, ce n'est pas toujours nécessaire, mais quand la fatigue est le mode de défaillance dominant, ça vaut largement l'investissement.
Tolérances : la partie qui fait basculer le prix
Voilà le sujet qui fâche. Et pourtant, il mérite qu'on s'y arrête sérieusement.
Comprendre les classes de tolérance normalisées (EN 15800, DIN 2095/2096/2097)
Les normes définissent des classes de tolérance qui évitent d'avoir à inventer ses propres valeurs.
L'EN 15800 couvre les ressorts de compression à froid, avec trois classes de précision. La DIN 2095 s'applique aux ressorts de compression, la DIN 2096 aux ressorts de compression de précision, la DIN 2097 aux ressorts de traction.
Le principe est simple : plus la classe est fine, plus les écarts admis sont réduits, plus la production est contraignante. Citer une classe normalisée présente un avantage considérable : tout le monde parle le même langage, et le fabricant sait immédiatement ce qu'il doit tenir.
Tolérancer la charge OU la géométrie, mais rarement les deux
Ce point est technique, mais il est central.
Les paramètres d'un ressort sont liés par des relations physiques. Si vous imposez une longueur libre serrée, un diamètre extérieur serré, un nombre de spires exact et une force serrée, vous créez un système sur-contraint. Mathématiquement insoluble dans certains cas.
Le fabricant doit alors choisir quelle exigence sacrifier. Et son choix ne sera pas forcément le vôtre.
La règle de bon sens : identifiez la caractéristique réellement fonctionnelle. Si c'est la force, tolérancez la force et laissez la longueur libre en indicatif. Si c'est la géométrie, tolérancez la géométrie et acceptez une dispersion sur la force.
Le piège du sur-tolérancement : quand la précision coûte plus qu'elle ne rapporte
Une tolérance à ± 2 % sur la force au lieu de ± 5 % ne double pas le prix par caprice. Elle impose un tri à 100 %, un contrôle unitaire sur banc, un rebut plus élevé, parfois un ajustement manuel pièce par pièce.
La question à se poser honnêtement : cette précision est-elle nécessaire au fonctionnement ? Dans beaucoup de cas, la réponse est non. La tolérance serrée a été recopiée d'un ancien plan, ou posée par prudence.
Une conversation de dix minutes avec le fabricant sur ce sujet précis peut faire baisser un devis de 30 %. Ça vaut le coup de tenter.
Hiérarchiser vos cotes : critique, fonctionnelle, indicative
Une pratique simple, et pourtant rare : classer explicitement les cotes du plan en trois catégories.
Les cotes critiques sont celles dont dépend le fonctionnement. Elles sont tolérancées, contrôlées, documentées. Il y en a rarement plus de deux ou trois.
Les cotes fonctionnelles influencent le montage sans être vitales. Tolérance normale, contrôle par échantillonnage.
Les cotes indicatives sont là pour information. Elles résultent du calcul et n'ont pas à être tenues.
Un plan qui distingue ces trois niveaux se traite plus vite, se chiffre mieux et se produit avec moins de litiges.
Les informations de commande que le fabricant attend vraiment
La technique ne fait pas tout. Le contexte commercial et industriel oriente le procédé retenu, et donc le prix.
Quantité, cadence et récurrence : leur impact direct sur le procédé retenu
Cinquante pièces et cinquante mille pièces ne se fabriquent pas de la même façon.
En petite quantité, on privilégie une machine polyvalente avec un réglage rapide. Le coût est dominé par le temps de mise au point. En grande série, on investit dans un réglage optimisé, éventuellement un outillage dédié, et le coût pièce s'effondre.
La récurrence compte tout autant. Une commande unique de 5000 pièces ne se traite pas comme un besoin de 5000 pièces par an sur cinq ans. Dans le second cas, le fabricant peut amortir un réglage, constituer un stock de fil, proposer un contrat cadre avec des appels réguliers.
Dites-le. Même approximativement. « Environ 20 000 pièces par an, sur trois ans » est une information précieuse.
Prototype, présérie, série : ce qui change dans les moyens de production
Chaque phase a sa logique.
Le prototype se fabrique vite, parfois à la main, sur une machine universelle. L'objectif est de valider une hypothèse, pas d'optimiser un coût.
La présérie sert à valider le procédé de série. Elle se fait sur les moyens définitifs, dans les conditions réelles, avec le contrôle complet.
La série tourne en production stabilisée, avec un plan de surveillance.
Précisez à quelle phase correspond votre demande. Un devis de prototype et un devis de série n'ont pas la même structure, et confondre les deux mène à des surprises désagréables.
Conditionnement, marquage et logistique
Détail apparent, mais qui pèse en pratique.
Les ressorts de traction et de torsion s'emmêlent facilement. En vrac, un lot de 5000 ressorts de traction à crochets peut devenir un nœud impossible à démêler. Le conditionnement en sachets de quantité fixe, en alvéoles ou sur tiges résout le problème, mais il se prévoit et il se chiffre.
Le marquage et l'étiquetage relèvent souvent d'exigences internes : référence client, numéro de lot, code-barres, date de production. Transmettez le cahier des charges logistique en même temps que le plan.
Question de délai enfin : indiquez la date de besoin réelle, pas une date de sécurité fantaisiste. Le fabricant organisera son planning en conséquence.
Exigences documentaires : certificat matière 3.1, rapport dimensionnel, PPAP
Les documents à fournir doivent être annoncés à la demande de devis, jamais à la livraison.
Le certificat matière 3.1 selon EN 10204 atteste de la composition et des caractéristiques de la coulée. Il se demande au fournisseur de fil et se transmet avec les pièces.
Le rapport dimensionnel récapitule les mesures réalisées sur un échantillon, cote par cote.
Le PPAP, ou son équivalent européen, constitue un dossier complet de validation : plan, AMDEC process, plan de surveillance, capabilités, échantillons initiaux. C'est un investissement lourd, spécifique à l'automobile principalement.
Ces documents ont un coût réel. Les découvrir en fin de projet crée des tensions inutiles.
Traçabilité et exigences sectorielles (automobile, médical, aéronautique, agroalimentaire)
Chaque secteur a ses règles.
L'automobile fonctionne sous IATF 16949, avec ses exigences de capabilité, de traçabilité par lot et de gestion des modifications. Le médical relève de l'ISO 13485, avec biocompatibilité et dossier technique. L'aéronautique demande souvent l'EN 9100 et des qualifications spécifiques. L'agroalimentaire impose des matières et des traitements compatibles contact alimentaire, avec déclaration de conformité.
Si votre application relève d'un de ces secteurs, mentionnez-le dès le premier échange. Tous les fabricants ne sont pas certifiés pour tous les secteurs, et mieux vaut le savoir avant d'avoir échangé trois mois.
Modèle de fiche technique à joindre à votre demande de devis
Une fiche structurée fait gagner du temps à tout le monde. Voici ce qu'elle devrait contenir.
Les champs indispensables
- Type de ressort : compression, traction, torsion, forme spéciale
- Fonction dans l'application, en une ou deux phrases
- Diamètre extérieur ou intérieur, en précisant lequel est critique
- Longueur libre approximative ou longueur maximale admissible
- Force ou couple attendu, à une longueur ou un angle donné, avec tolérance
- Course de travail : positions mini et maxi
- Matière souhaitée ou contrainte environnementale à respecter
- Température de service
- Nombre de cycles visé
- Quantité et cadence
- Type d'extrémités attendu
Les champs optionnels qui accélèrent la réponse
- Diamètre de l'alésage ou de la tige de guidage
- Second point de charge (force à une deuxième longueur)
- Sens d'enroulement imposé
- Traitement de surface souhaité
- Classe de tolérance de référence
- Référence d'un ressort existant à remplacer, avec son comportement observé
- Documents exigés à la livraison
- Budget cible, si vous en avez un
Ce dernier point surprend, mais il est utile. Connaître l'enveloppe budgétaire permet au fabricant d'orienter ses propositions plutôt que de deviner.
Ce qu'un plan 2D doit contenir (et ce qu'un fichier 3D ne remplace pas)
Le fichier 3D donne la forme. Il ne donne ni les tolérances, ni les charges, ni la matière, ni les traitements, ni les exigences de contrôle.
Le plan 2D reste le document contractuel. Il doit porter : la géométrie cotée et tolérancée, le tableau des charges, la matière avec sa norme, les traitements, les exigences d'extrémités, l'indice de révision et la date.
Un ressort décrit uniquement par un STEP est un ressort dont personne ne connaît la raideur. Le 3D complète le 2D, il ne le remplace pas.
Les erreurs de spécification les plus fréquentes
Elles reviennent avec une régularité déconcertante. Les connaître, c'est déjà les éviter.
Copier les cotes d'un ressort existant sans en connaître la fonction
Situation classique. Un ressort casse, on le mesure au pied à coulisse, on transmet les cotes.
Problème : le ressort mesuré est peut-être déjà tassé. Ou c'était déjà un compromis discutable. Ou il cassait justement parce qu'il était mal dimensionné.
Reproduire à l'identique une pièce défaillante garantit surtout de reproduire la défaillance. Prenez le temps de décrire ce que le ressort doit faire, pas seulement à quoi il ressemble.
Imposer un diamètre de fil au lieu de laisser le fabricant l'optimiser
Rappel de ce qui a été dit plus haut : le diamètre du fil influence la raideur à la puissance quatre. C'est le levier principal du dimensionnement.
L'imposer sans nécessité revient à demander une solution en interdisant le principal degré de liberté. Sauf contrainte réelle, laissez cette variable ouverte.
Oublier le diamètre de la tige ou de l'alésage de guidage
Un ressort de compression se dilate radialement quand il se comprime. Son diamètre extérieur augmente. Si le jeu dans l'alésage a été calculé au repos sans marge, le ressort frotte sous charge, s'use, grippe.
Le jeu recommandé tourne autour de 10 % du diamètre du ressort. Mais encore faut-il connaître l'alésage pour le calculer. Transmettez-le systématiquement.
Négliger le flambage sur les ressorts de compression élancés
Quand le rapport entre longueur libre et diamètre moyen dépasse environ 4, le risque de flambage devient réel. Le ressort ne se comprime plus droit : il se dérobe latéralement, comme une règle qu'on pousse par les extrémités.
Les solutions existent : guidage par tige, guidage par alésage, réduction de l'élancement, découpage en deux ressorts plus courts en série. Mais elles se conçoivent en amont.
Un ressort qui flambe en application est un ressort qui ne remplira jamais sa fonction, quelle que soit la qualité de sa fabrication.
Demander une longueur libre précise sur un ressort spécifié en charge
Le cas d'école de la sur-spécification. La longueur libre et la force à une longueur donnée sont liées par la raideur. Serrez les deux, et vous demandez au fabricant de tenir simultanément deux exigences que la dispersion normale du procédé rend incompatibles.
Choisissez. Si la force compte, laissez la longueur libre en cote indicative avec une tolérance large. Le résultat sera meilleur, et moins cher.
Confondre ressort sur-mesure et ressort catalogue
Un ressort catalogue est disponible immédiatement, à un prix imbattable, mais dans une géométrie figée. Un ressort sur-mesure répond exactement au besoin, avec un délai et un coût de mise au point.
L'erreur consiste à demander un sur-mesure pour une application où un standard aurait suffi, ou l'inverse : forcer un standard dans une application qui exigeait du spécifique.
Un bon fabricant vous orientera honnêtement. Encore faut-il lui avoir décrit le besoin.
Travailler en co-conception avec votre fabricant de ressorts
C'est probablement le levier le plus sous-exploité de toute la relation client-fournisseur en ressorterie.
Le rôle du bureau d'études du fabricant
Les ressortiers disposent presque tous d'un bureau d'études équipé de logiciels de calcul spécialisés. Ces équipes voient passer des centaines d'applications par an, dans tous les secteurs.
Cette expérience a une valeur concrète. Un ingénieur ressort repère en trente secondes un problème de flambage, une contrainte excessive, une extrémité irréalisable. Il propose des alternatives que le concepteur généraliste ne connaît pas : ressort conique pour gagner en compacité, ressort à pas variable pour une raideur progressive, ressort en fil rectangulaire pour maximiser l'énergie stockée dans un volume donné.
Ce service est généralement inclus dans la relation commerciale. L'utiliser tôt évite de figer des choix qu'il faudra défaire ensuite.
Faire valider vos hypothèses avant de figer le plan
La séquence idéale est simple. Vous décrivez le besoin fonctionnel. Le fabricant propose une solution chiffrée avec ses paramètres. Vous validez ou vous ajustez. Puis, seulement, le plan est figé.
La séquence habituelle est l'inverse : le plan est figé, validé en interne, diffusé, et le fabricant découvre en fin de parcours qu'un paramètre pose problème. Modifier devient coûteux, politiquement compliqué, et on finit par accepter un compromis médiocre.
Quelques échanges en amont épargnent des semaines en aval. C'est aussi simple que ça.
L'échantillonnage et la validation en conditions réelles
Le calcul prédit. L'essai confirme.
Demandez des échantillons avant lancement série, et testez-les dans l'application réelle, pas seulement sur un banc. Un ressort peut être parfaitement conforme au plan et poser un problème d'intégration : frottement contre une paroi, bruit, difficulté de montage, comportement inattendu sous vibration.
Pour les applications dynamiques, un essai de fatigue accéléré est souvent possible. Il coûte quelques centaines d'euros et évite parfois un rappel produit.
Faire évoluer la spécification après retour terrain
Une spécification n'est pas gravée dans le marbre. Après six mois ou un an d'usage, vous disposez de données réelles : taux de retour, modes de défaillance observés, retours des opérateurs de montage.
Ces données valent de l'or. Elles permettent de resserrer une tolérance qui posait problème, d'en relâcher une autre qui coûtait cher pour rien, de changer un traitement de surface qui ne tenait pas.
Prévoyez une revue de spécification après la première année. Peu d'entreprises le font. Celles qui le font y gagnent en qualité et en coût.
Checklist finale avant d'envoyer votre demande
Avant d'appuyer sur envoyer, passez ces points en revue :
- La fonction du ressort dans l'application est décrite en clair
- Le type de ressort est identifié : compression, traction, torsion, forme spéciale
- L'environnement est précisé : température, humidité, agents chimiques, contact alimentaire éventuel
- Le régime de sollicitation est indiqué : statique ou dynamique, avec le nombre de cycles visé
- Les cotes d'encombrement sont fournies : alésage, tige de guidage, longueur maximale, course disponible
- Au moins un point de charge est spécifié : force ou couple à une longueur ou un angle donné
- La cote réellement critique est identifiée et signalée comme telle
- Les tolérances sont cohérentes, sans sur-contrainte entre charge et géométrie
- La matière est indiquée, ou la contrainte qui doit guider son choix
- Le traitement de surface est précisé, ou son objectif
- Le type d'extrémités est décrit ou schématisé
- La quantité, la cadence et la récurrence sont annoncées
- La phase du projet est claire : prototype, présérie ou série
- Les exigences documentaires sont listées
- Le plan 2D est joint, à jour et indicé
- Un interlocuteur technique est identifié pour les questions
Ce dernier point mérite d'être souligné. Une demande envoyée depuis une adresse générique, sans contact technique joignable, met souvent deux fois plus de temps à aboutir. Un nom, un téléphone, et le dossier avance.
Conclusion : une spécification claire est déjà la moitié de la pièce
Le ressort est une pièce dont la simplicité apparente masque une réelle complexité technique. Six paramètres géométriques, trois ou quatre paramètres mécaniques, une matière, un traitement, des tolérances, et tout cela lié par des relations physiques qui ne pardonnent pas l'approximation.
La bonne nouvelle, c'est que rien de tout cela n'est hors de portée. Il ne s'agit pas de devenir expert en ressorterie. Il s'agit de transmettre la bonne information, au bon moment, sous la bonne forme.
Décrire la fonction avant la géométrie. Parler en charges plutôt qu'en cotes seules. Hiérarchiser ce qui est critique et ce qui ne l'est pas. Annoncer le contexte industriel et documentaire dès le départ. Et surtout, engager le dialogue avec le bureau d'études du fabricant avant de figer quoi que ce soit.
Un fabricant de ressorts métalliques n'est pas un exécutant, c'est un partenaire technique. Les entreprises qui l'ont compris obtiennent des pièces mieux dimensionnées, moins chères, livrées plus vite. Les autres continuent d'échanger des plans pendant des mois.
La différence ne tient pas à la technologie. Elle tient à la qualité de ce qu'on écrit sur la première page.