Contrôle qualité et réception des pièces : comment vérifier une commande industrielle à la livraison
Pourquoi la réception est le dernier verrou avant l'atelier
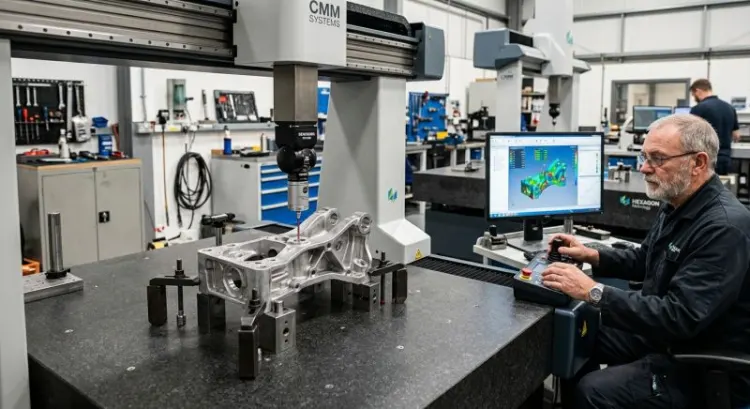
Un camion se gare sur le quai. Le chauffeur tend un bordereau, quelqu'un signe, les palettes filent au magasin. Trois semaines plus tard, un opérateur monte la pièce sur machine et découvre que l'alésage fait 40,08 au lieu de 40,02. La ligne s'arrête.
Ce scénario, tous les responsables production l'ont vécu au moins une fois. Et pourtant la réception reste, dans beaucoup d'ateliers, une formalité expédiée en quatre minutes entre deux appels téléphoniques.
Ce que coûte une pièce non conforme détectée trop tard
Le prix d'une pièce ratée n'a pratiquement rien à voir avec son prix d'achat. Un axe usiné à 180 euros qui casse un montage en cours de série peut coûter dix fois cette somme en immobilisation machine, en reprise, en heures d'opérateur perdues.
La règle des dix, popularisée par les démarches qualité automobile, reste une bonne grille de lecture : un défaut détecté à la réception coûte X, le même défaut détecté en production coûte 10X, et chez le client final, 100X. Grossier ? Sans doute. Mais l'ordre de grandeur tient la route.
Il faut y ajouter ce qui ne se chiffre jamais dans un tableur : le retard de livraison à expliquer, la confiance entamée, l'opérateur qui perd une demi-journée à comprendre pourquoi rien ne s'assemble.
Le transfert de propriété et de responsabilité au déchargement
Voilà le point que les acheteurs connaissent bien et que les magasiniers ignorent souvent. La signature du bon de livraison, ce n'est pas un accusé de passage du camion. C'est un acte juridique.
En signant sans réserve, l'entreprise reconnaît avoir reçu des marchandises conformes en nature, en quantité et en état apparent. Le transporteur est déchargé de sa responsabilité pour les dommages visibles. Le fournisseur considère sa livraison acceptée.
Selon les Incoterms retenus (EXW, FCA, DAP, DDP), le moment exact du transfert de risque varie. Mais dans tous les cas, la signature sur le quai est le pivot. Après elle, la charge de la preuve bascule.
Les délais légaux et contractuels pour émettre des réserves
Le Code de commerce accorde trois jours pour confirmer par écrit des réserves formulées à la livraison, en cas de dommage lié au transport. Trois jours, pas trois semaines. Et ce délai part de la réception, pas de la découverte du problème.
Pour les vices cachés, le régime est différent : le délai court à partir de la découverte, avec obligation d'agir dans un délai raisonnable. Sauf que « raisonnable » se plaide, et qu'un fournisseur bien conseillé arguera qu'un contrôle sérieux aurait révélé le défaut plus tôt.
Beaucoup de contrats-cadres fixent des délais de réclamation plus courts encore : huit jours, quinze jours. Il faut les lire avant de les signer, pas au moment du litige.
Préparer la réception avant l'arrivée du camion
Un contrôle qui commence quand le hayon s'ouvre est déjà un contrôle raté. L'essentiel se joue en amont.
Rassembler le dossier technique : plan, commande, cahier des charges
Le réceptionnaire doit avoir sous les yeux, au moment du contrôle, le plan de définition avec l'indice à jour, le bon de commande avec les quantités et les références, et les exigences qualité négociées.
L'indice du plan mérite une attention particulière. Combien d'entreprises ont réceptionné des pièces conformes à l'indice B alors que l'atelier travaillait déjà avec l'indice C ? La pièce est bonne au regard du document contractuel, et inutilisable en production. Personne n'a tort, tout le monde a perdu.
Définir le niveau de contrôle attendu selon la criticité de la pièce
Contrôler toutes les pièces avec la même intensité, c'est gaspiller son énergie sur les entretoises pendant qu'on survole les arbres de transmission.
Une classification en trois niveaux suffit généralement. Les pièces critiques, celles dont la défaillance met en jeu la sécurité ou l'arrêt de production : contrôle complet, documentaire et dimensionnel. Les pièces importantes : échantillonnage sur les cotes fonctionnelles. Les pièces courantes : contrôle visuel et quantitatif.
Cette classification se décide en amont, avec le bureau d'études et la production. Pas par le magasinier un mardi matin.
Désigner et former le réceptionnaire
La lecture de plan ne s'improvise pas. Un symbole de tolérance géométrique, un cadre de référence, une indication de rugosité : ça s'apprend.
Confier le contrôle dimensionnel à quelqu'un qui n'a jamais vu une cotation GPS, c'est organiser sa propre cécité. Et donner à cette personne une responsabilité qu'elle n'a pas les moyens d'assumer, ce qui n'est pas très élégant.
Deux jours de formation à la lecture de plan et à la métrologie de base changent radicalement la qualité d'une réception. C'est probablement l'investissement qualité le mieux rentabilisé qui soit.
Prévoir la zone de quarantaine et le matériel de mesure étalonné
Il faut un endroit physique, identifié, où les pièces en attente de statut ne peuvent pas être prélevées par erreur. Un marquage au sol, des bacs rouges, une étiquette « en attente de contrôle ». Simple, mais il faut que ça existe.
Côté métrologie, le minimum vital : un pied à coulisse, un micromètre, des cales étalon pour vérifier le tout, et un certificat d'étalonnage à jour. Un instrument non étalonné produit des chiffres, pas des mesures.
Le contrôle documentaire : ce qui doit accompagner la livraison
C'est la partie la plus rapide du contrôle, et curieusement la plus souvent bâclée. Un dossier documentaire complet évite parfois d'avoir à sortir le micromètre.
Bon de livraison, bordereau de transport et concordance avec la commande
La vérification de base : référence, indice, quantité, désignation. Le bon de livraison correspond-il à la commande ? Le nombre de colis annoncé sur le bordereau de transport correspond-il à ce qui est descendu du camion ?
Un écart de quantité qui n'est pas relevé sur le quai devient très difficile à faire reconnaître ensuite. Le fournisseur a expédié, le transporteur a livré le nombre de colis annoncé, et l'entreprise soutient qu'il manque douze pièces dans le carton. Bonne chance.
Certificat matière : la norme EN 10204 et ses niveaux 2.1, 2.2, 3.1, 3.2
Cette norme structure tous les documents de contrôle en métallurgie. Ses quatre niveaux ne se valent absolument pas.
Le 2.1 est une déclaration de conformité à la commande, sans aucun résultat d'essai. Le fournisseur affirme, point.
Le 2.2 ajoute des résultats d'essais, mais sur la base d'un contrôle non spécifique : les valeurs peuvent provenir d'une autre coulée du même type de production.
Le 3.1 change la nature du document. Les résultats portent sur les produits effectivement livrés, et le certificat est validé par un représentant du contrôle du fournisseur, indépendant du service fabrication.
Le 3.2 ajoute la contre-signature d'un représentant de l'acheteur ou d'un organisme tiers.
La confusion entre 2.2 et 3.1 est fréquente et lourde de conséquences. Un 2.2 ne prouve rien sur la pièce qui est dans les mains. Pour une application sous pression, un composant de sécurité ou une pièce soumise à réglementation, le 3.1 est un minimum. Il se négocie à la commande, jamais après.
Rapport de contrôle dimensionnel et procès-verbal de réception
Le rapport dimensionnel fournisseur liste les cotes contrôlées avec leurs valeurs mesurées. Il faut vérifier que les cotes fonctionnelles y figurent bien, et pas seulement les trois plus faciles à mesurer.
Un détail qui en dit long : le rapport mentionne-t-il les instruments utilisés et leur numéro d'étalonnage ? Si oui, le fournisseur a une vraie culture métrologique. Si le document est une liste de valeurs sans traçabilité, la confiance qu'on peut y placer diminue sérieusement.
Certificats de traitement thermique, de revêtement et de soudage
Pour une pièce trempée-revenue, le certificat doit indiquer le cycle appliqué, les températures, les temps de maintien et les duretés obtenues. Pour un revêtement, l'épaisseur mesurée et la méthode de mesure. Pour une pièce soudée, les qualifications de mode opératoire (QMOS) et de soudeur (QS) en cours de validité.
Une qualification de soudeur périmée invalide le travail. C'est une vérification de trente secondes qui évite des semaines de discussion.
Traçabilité des lots et repérage des coulées
Le numéro de coulée frappé sur la pièce doit correspondre à celui du certificat matière. Cette vérification élémentaire est rarement faite, et c'est pourtant elle qui donne son sens à toute la chaîne documentaire.
Sans ce lien, le certificat est un beau papier sans rapport démontrable avec l'acier qu'on tient. En cas d'incident, l'absence de traçabilité transforme un problème de qualité en problème de responsabilité.
Le contrôle visuel : les défauts qui se voient à l'œil nu
Sous-estimé, jugé peu technique, le contrôle visuel détecte pourtant la majorité des non-conformités relevées en réception. Il ne demande qu'un bon éclairage, une loupe et de l'attention.
État de l'emballage et indices de choc pendant le transport
Avant même d'ouvrer, il faut regarder. Palette éventrée, film déchiré, angle de caisse enfoncé, traces d'humidité, indicateur de choc déclenché. Ces signes se photographient avant le déchargement complet, et de préférence avec le chauffeur dans le champ.
Une caisse retournée pendant le transport peut avoir déplacé les cales et laissé les pièces s'entrechoquer sur trois cents kilomètres. L'extérieur paraît correct, l'intérieur beaucoup moins.
Défauts de surface : rayures, criques, retassures, porosités
Sur une pièce moulée, la retassure signale un manque d'alimentation pendant la solidification. Elle affaiblit la section, parfois sévèrement. La porosité, elle, devient rédhibitoire dès qu'on cherche l'étanchéité.
Sur une pièce forgée ou usinée, la crique est une fissure qui n'a rien à faire là. Elle se repère souvent à un léger changement de reflet, une ligne fine qui ne suit pas les traces d'usinage. Un doute ? Ressuage.
Les rayures profondes sur une portée de roulement ou une zone d'étanchéité condamnent la pièce. Sur une face non fonctionnelle, elles ne sont qu'un défaut d'aspect. Encore faut-il savoir lire le plan pour faire la différence.
Qualité des soudures, des arêtes et des ébavurages
Un cordon régulier, sans caniveau, sans morsure, sans projection excessive, avec une reprise correcte en fin de passe : ça se voit immédiatement. Un cordon irrégulier trahit un paramétrage approximatif ou un soudeur pressé.
Quant aux bavures, elles ne sont pas qu'un problème esthétique. Une bavure sur un chanfrein d'entrée empêche le montage d'un joint. Sur un alésage, elle raye l'arbre au premier assemblage. Et elle coupe les mains de l'opérateur, ce qui n'aide personne.
Aspect des revêtements : peinture, zinguage, anodisation
Coulures, manques, cloques, différence de teinte entre pièces d'un même lot : le contrôle visuel du revêtement se fait sous éclairage normalisé quand l'aspect compte vraiment.
L'épaisseur, elle, ne se voit pas. Un appareil à courants de Foucault ou à induction magnétique règle la question en quelques secondes. Un zingage annoncé à 12 microns qui en fait 4 tiendra trois mois au lieu de trois ans, et personne ne s'en apercevra avant le retour client.
Corrosion, oxydation et traces de stockage prolongé
Une pièce en acier non protégé qui a passé six semaines dans un entrepôt humide arrive avec un voile de rouille. Superficiel ? Souvent. Mais sur une portée rectifiée, même une piqûre légère peut suffire à déclasser la pièce.
Ces traces racontent aussi une histoire intéressante : elles indiquent que la pièce n'a pas été fabriquée la semaine dernière. Le fournisseur puise dans un stock ancien, ce qui n'est pas nécessairement un problème mais mérite d'être noté.
Marquage, repérage et identification des pièces
Référence, indice, numéro de lot, logo fournisseur, marquage CE quand il s'applique. Le marquage doit être lisible, durable et conforme à ce que le plan exige.
Un marquage frappé trop profondément sur une zone en fatigue crée un amorçage de fissure. Le contrôle vérifie donc aussi l'emplacement et la méthode, pas seulement la présence.
Le contrôle dimensionnel : mesurer ce qui compte
C'est le cœur du sujet, et c'est aussi là que les erreurs de méthode se paient le plus cher.
Lire un plan : cotes fonctionnelles, tolérances générales, cotation GPS
Toutes les cotes d'un plan n'ont pas le même poids. Certaines sont fonctionnelles : elles conditionnent l'assemblage ou le fonctionnement. D'autres relèvent des tolérances générales, souvent ISO 2768 classe moyenne ou fine, et n'ont qu'un rôle de définition.
Le contrôle porte en priorité sur les cotes fonctionnelles. Les identifier suppose de comprendre la pièce, pas seulement de lire des chiffres.
La cotation GPS ajoute une couche : planéité, cylindricité, perpendicularité, coaxialité, avec leurs cadres de référence. Une pièce dont toutes les cotes dimensionnelles sont bonnes peut être parfaitement inutilisable si la perpendicularité entre la face d'appui et l'alésage dérive de trois dixièmes. Cette erreur-là revient régulièrement.
Les instruments de base : pied à coulisse, micromètre, jauge, comparateur
Le pied à coulisse au 1/50 offre une incertitude pratique de l'ordre de 5 centièmes. Il est parfait pour vérifier une longueur au dixième, inadapté pour valider une tolérance à ±0,02.
Le micromètre descend au micron d'affichage, avec une incertitude réelle de quelques microns si l'instrument est étalonné et l'opérateur formé. Attention au serrage : sans limiteur de couple, deux personnes trouvent deux valeurs différentes sur la même pièce.
Les jauges tampon et les bagues lisses donnent une réponse binaire, entre/n'entre pas. Rapide, fiable, sans interprétation. Sur une série, c'est souvent le meilleur outil.
Le comparateur sur marbre reste irremplaçable pour le battement, la planéité et le voile. Un montage entre pointes, une rotation lente, et le défaut apparaît.
Les moyens avancés : MMT, bras de mesure, scanner 3D, projecteur de profil
La machine à mesurer tridimensionnelle donne accès aux tolérances géométriques avec une incertitude de quelques microns. Le programme, une fois écrit, tourne en quelques minutes et sort un rapport complet.
Le bras de mesure articulé, moins précis, apporte la mobilité. Pour une pièce mécanosoudée de deux mètres, c'est souvent la seule solution praticable.
Le scanner 3D produit un nuage de points comparé au modèle CAO, avec une cartographie couleur des écarts. Redoutable sur les formes complexes, les pièces de fonderie, les emboutis. Moins pertinent sur une cote d'alésage précise.
Le projecteur de profil, technologie ancienne mais toujours utile, permet de contrôler les profils, les filetages et les petites pièces par comparaison optique.
Contrôle des états de surface et rugosimétrie
Un Ra 0,8 exigé sur une portée de joint n'est pas une coquetterie. Au-delà, le joint fuit. Le rugosimètre portable, posé sur la surface, donne le Ra en quelques secondes.
Le sens de palpage compte : perpendiculairement aux stries d'usinage, jamais dans leur sens. Une mesure prise dans le mauvais sens sous-estime largement la rugosité réelle, et valide une pièce qui ne l'est pas.
Calibres de contrôle et gabarits pour les séries
Sur une production répétitive, le calibre dédié fait gagner un temps considérable. Le gabarit de perçage vérifie l'entraxe de six trous en une seule pose. Le calibre à mâchoires valide une largeur sans mesure ni interprétation.
Ces moyens doivent être étalonnés comme les autres, et remisés proprement. Un calibre tombé au sol devient un instrument suspect jusqu'à revérification.
Incertitude de mesure : pourquoi votre mesure et celle du fournisseur diffèrent
Voilà le sujet qui envenime le plus de litiges. Le fournisseur mesure 20,015. Le client mesure 20,032. La tolérance va de 20,000 à 20,025. Qui a raison ?
Les deux, potentiellement. Chaque mesure porte une incertitude qui dépend de l'instrument, de la méthode, de la température, de l'opérateur. Si les incertitudes respectives sont de 15 microns, les deux résultats sont statistiquement compatibles.
La règle du 1/10 donne un cadre sain : l'incertitude de mesure doit rester inférieure au dixième de la tolérance contrôlée. Sur une tolérance de 0,05, il faut donc un moyen dont l'incertitude ne dépasse pas 5 microns. Le pied à coulisse est disqualifié d'office.
Quand un litige s'installe, la seule sortie propre reste le tiers-arbitre : un laboratoire accrédité tranche, et sa mesure fait foi.
Contrôler une série sans tout mesurer : l'échantillonnage
Mesurer 2 000 pièces à 100 % est impossible en pratique. L'échantillonnage statistique offre une alternative rigoureuse, à condition de ne pas l'improviser.
Principe du contrôle par attributs et par mesures
Le contrôle par attributs classe chaque pièce en bonne ou mauvaise. Il est rapide, simple, et convient parfaitement aux calibres entre/n'entre pas.
Le contrôle par mesures relève la valeur réelle de chaque pièce prélevée. Plus long, mais infiniment plus riche : la moyenne et l'écart-type révèlent une dérive avant qu'elle ne produise des rebuts. Un lot centré à la limite haute passe le contrôle par attributs tout en annonçant clairement les problèmes du lot suivant.
La norme NF ISO 2859-1 et les niveaux de prélèvement
Cette norme fournit des tables qui croisent la taille du lot et le niveau de contrôle pour donner la taille d'échantillon et les critères d'acceptation.
Pour un lot de 1 000 pièces, en niveau II (le niveau usuel), l'échantillon est de 80 pièces. Avec un NQA de 1,0, le lot est accepté à 2 défauts et refusé à 3.
Les tables ne se recalculent pas au feeling. Elles s'appliquent, et le plan retenu figure dans le plan de surveillance, connu du fournisseur.
Choisir un NQA cohérent avec le risque produit
Le Niveau de Qualité Acceptable exprime la proportion de défauts tolérée. Un NQA de 0,65 est sévère, un NQA de 4,0 est permissif.
Le choix découle du risque. Sécurité en jeu : 0,25 ou moins, voire contrôle à 100 % sur la caractéristique critique. Fonctionnement : 1,0 à 1,5. Aspect sur pièce non visible : 4,0 sans état d'âme.
Appliquer le même NQA à tout le portefeuille, c'est se tromper deux fois : trop cher sur les pièces banales, insuffisant sur les pièces sensibles.
Contrôle renforcé, réduit ou à 100 % : quand basculer
La norme prévoit des règles de commutation, et c'est là qu'elle devient vraiment intéressante.
Deux lots refusés sur cinq consécutifs : passage en contrôle renforcé, avec un échantillon plus grand. Le fournisseur le sent immédiatement, dans les délais comme dans les retours.
À l'inverse, dix lots acceptés d'affilée avec une qualité stable autorisent le contrôle réduit. L'échantillon diminue, le coût du contrôle aussi.
Ce mécanisme automatique évite les arbitrages affectifs. Ce n'est pas le responsable qualité qui décide de serrer la vis, c'est la règle qui s'applique. La discussion avec le fournisseur en devient nettement plus sereine.
Les contrôles non destructifs à exiger selon la pièce
Certains défauts échappent totalement au visuel et au dimensionnel. Il faut alors des moyens spécifiques, à définir dès la commande.
Ressuage et magnétoscopie pour les défauts débouchants
Le ressuage s'applique à tous les matériaux non poreux. Pénétrant coloré ou fluorescent, temps d'imprégnation, nettoyage, révélateur : la fissure ressort en quelques minutes. Simple, économique, sensible.
La magnétoscopie, réservée aux matériaux ferromagnétiques, détecte en plus les défauts sub-surfaciques, jusqu'à un ou deux millimètres de profondeur. Elle exige une démagnétisation en fin de contrôle, faute de quoi la pièce attire les copeaux comme un aimant de frigo.
Ultrasons et radiographie pour les défauts internes
Les ultrasons sondent le volume : soufflures, inclusions, manques de fusion dans un cordon épais. Le contrôle demande un opérateur certifié COFREND niveau 2 au minimum, et un accès correct à la surface.
La radiographie fournit une image, plus parlante pour un non-spécialiste, mais avec toute la logistique des sources ionisantes. Elle reste la référence sur les soudures de tuyauterie sous pression.
Ces contrôles ne se demandent pas à la livraison. Ils se spécifient à la commande, avec la norme applicable et le critère d'acceptation associé.
Contrôle de dureté et essais mécaniques sur éprouvette
Le duromètre portable donne une indication rapide, utile pour vérifier qu'un traitement thermique a bien été réalisé. Attention : sur pièce, en portable, la mesure est indicative. Le duromètre de laboratoire, sur éprouvette préparée, donne la valeur vraie.
Les essais de traction, de résilience et de flexion figurent normalement sur le certificat matière 3.1. Les refaire n'a de sens qu'en cas de doute sérieux, ou dans le cadre d'une qualification initiale du fournisseur.
Analyse spectrométrique en cas de doute sur la nuance
Un spectromètre portable identifie la composition en quelques secondes. C'est l'outil qui tranche définitivement une suspicion de substitution de matière.
Le cas classique : un inox 304 livré à la place d'un 316. Visuellement identiques, magnétiquement proches, chimiquement différents. Le 304 tiendra quelques mois en milieu chloruré avant de piquer. Trente secondes de spectromètre auraient évité l'incident.
Formaliser le verdict : conforme, dérogation ou refus
Le contrôle ne vaut que par la décision qui le conclut, et par la trace qu'il laisse.
Rédiger des réserves opposables sur le bon de livraison
« Sous réserve de déballage » n'a aucune valeur juridique. La jurisprudence est constante là-dessus. Une réserve doit être précise, motivée, datée.
Formulation utile : « Caisse 3 sur 5 enfoncée sur l'angle avant droit, film déchiré, 2 pièces référence XYZ présentant des chocs sur le chanfrein. Réserves émises en présence du chauffeur, photos prises. »
Cette réserve se confirme ensuite par lettre recommandée dans les trois jours ouvrables. Et si le chauffeur refuse de contresigner ? On le note sur le document, avec l'heure. Son refus ne suspend rien.
Constituer un dossier de non-conformité exploitable
Un bon dossier de non-conformité contient la référence et l'indice, le numéro de commande et de bon de livraison, le lot ou la coulée, la quantité contrôlée et la quantité non conforme, la description factuelle de l'écart, les valeurs mesurées avec l'instrument utilisé et son numéro d'étalonnage, des photos, et la référence du document contractuel violé.
Ce niveau de détail change complètement la nature de l'échange. Un fournisseur qui reçoit « les pièces ne vont pas » se défend. Un fournisseur qui reçoit un relevé de 12 pièces mesurées avec un micromètre étalonné, dont 5 hors tolérance supérieure, ouvre son 8D.
La demande de dérogation : accepter une pièce hors tolérance en connaissance de cause
Parfois la pièce est hors plan mais fonctionnellement acceptable, et la production ne peut pas attendre trois semaines de refabrication.
La dérogation formalise cette acceptation. Elle décrit l'écart, sa quantité, sa durée de validité, et surtout elle porte la signature du bureau d'études qui atteste que la fonction reste assurée.
Deux dérives à surveiller. La dérogation permanente, qui remplace une modification de plan que personne ne prend le temps de faire. Et la dérogation accordée sans compensation commerciale, alors que le client a accepté un produit dégradé et devrait en tirer un geste.
Retour, retouche, remplacement : négocier la suite
Trois voies, trois économies différentes.
Le retour pur transfère le problème mais laisse le besoin entier. Le remplacement en urgence coûte cher au fournisseur et engage sa capacité. La retouche sur place, avec les moyens de l'atelier, est souvent la plus rapide et la moins onéreuse en global.
Dans ce dernier cas, il faut chiffrer et refacturer. Deux heures de reprise sur trente pièces, ça se compte, et ça se récupère. Ne pas le faire, c'est absorber silencieusement le coût de la non-qualité d'un tiers, année après année.
Le rapport 8D et l'analyse de cause racine chez le fournisseur
La méthode 8D structure la réponse en huit étapes : équipe, description, actions immédiates, causes racines, actions correctives, mise en œuvre, prévention, clôture.
L'étape déterminante est la quatrième. « Erreur opérateur » n'est jamais une cause racine, c'est un constat qui interdit toute action efficace. Les cinq pourquoi ramènent presque toujours à un problème de méthode, de moyen ou d'information.
Un 8D reçu en trois jours avec une cause racine solide vaut mieux qu'un document de quinze pages arrivé six semaines plus tard. Le délai de réponse en dit long sur la maturité d'un fournisseur.
Tracer et exploiter les données de réception
Les données de réception sont une mine d'informations que beaucoup d'entreprises laissent dormir dans des classeurs.
Enregistrer les résultats dans l'ERP ou le système qualité
Chaque réception génère au minimum un statut, une date, une quantité et un opérateur. En cas de contrôle dimensionnel, les valeurs mesurées viennent s'y ajouter.
Ce qui compte, c'est que ces données soient exploitables. Un tableur partagé et bien tenu vaut mieux qu'un module ERP mal paramétré que personne ne renseigne.
Construire des indicateurs fournisseur : taux de conformité, ponctualité, coût de non-qualité
Trois indicateurs suffisent à piloter un panel.
Le taux de conformité, en pourcentage de lots acceptés sans réserve. Le taux de ponctualité, en pourcentage de livraisons dans la fenêtre convenue. Et le coût de non-qualité, qui agrège les heures de tri, de reprise, les arrêts de ligne et les frais de retour.
Ce dernier chiffre est le plus révélateur. Un fournisseur 8 % moins cher qui génère 15 000 euros de coûts cachés par an n'est pas le moins cher. Cette arithmétique, présentée aux achats, a plus d'effet qu'un long discours qualité.
Alléger le contrôle des fournisseurs fiables, renforcer celui des autres
Le contrôle est un coût. Le concentrer là où il rapporte relève du bon sens.
Un fournisseur à 99,5 % de conformité sur cinquante livraisons ne justifie pas un contrôle dimensionnel systématique. Un nouveau fournisseur, ou un fournisseur en dérive, mérite l'inverse.
Cette modulation doit être écrite, communiquée, et révisée périodiquement. Sinon elle devient une habitude qu'on ne remet plus en question, et un fournisseur qui dérive continue de passer sous les radars.
Vers l'assurance qualité fournisseur et la dispense de contrôle
Le stade abouti : le fournisseur contrôle, l'entreprise reçoit sans recontrôler. C'est le principe du « ship to line » de l'automobile.
Cette confiance ne se décrète pas. Elle repose sur un audit initial, la validation du processus de fabrication (PPAP ou équivalent), un historique de performance sur plusieurs dizaines de livraisons, et des audits de suivi.
Elle suppose aussi un point que personne n'aime formuler : la capacité de la faire cesser sans discussion en cas de dérive. Une dispense de contrôle irréversible n'est plus une dispense, c'est un renoncement.
Les erreurs de réception les plus fréquentes en atelier
Elles reviennent partout, avec une régularité déconcertante.
Signer le bordereau sans avoir ouvert les colis
Le chauffeur est pressé, la tournée n'attend pas, et la signature part. Trois jours plus tard, l'ouverture révèle deux pièces cassées et plus aucun recours.
Si le déballage complet est impossible sur le quai, il faut au minimum ouvrir un colis représentatif et poser une réserve précise sur les autres. La mention générique de style ne protège de rien.
Confondre certificat de conformité et rapport de contrôle
Le certificat de conformité est une déclaration. Le rapport de contrôle est un relevé de mesures.
Recevoir le premier en croyant tenir le second est une illusion coûteuse. La question à poser est simple : ce document contient-il des valeurs mesurées ? Non ? Alors il n'apporte aucune preuve.
Mesurer avec un instrument non étalonné ou inadapté à la tolérance
Le pied à coulisse du magasin, celui qui traîne depuis huit ans dans le tiroir, tombé deux fois, jamais vérifié. Il affiche des chiffres, et ces chiffres servent parfois à refuser un lot entier.
Un instrument non étalonné n'a aucune valeur probante. Le fournisseur le sait et le rappellera. Le litige se retourne alors contre celui qui l'a ouvert.
Contrôler une pièce sortie du camion sans stabilisation thermique
La métrologie s'entend à 20 °C. Une pièce en acier d'un mètre qui arrive à 5 °C mesure 0,18 mm de moins qu'à température de référence.
Sur une tolérance au dixième, la pièce est refusée à tort. Il faut laisser stabiliser : une heure pour une petite pièce, plusieurs heures pour une pièce massive. C'est frustrant quand la production attend, mais mesurer froid revient à ne pas mesurer.
Stocker une pièce non conforme avec les pièces bonnes
Le classique absolu. Le lot est refusé, personne n'a le temps de le déplacer, il reste dans la travée deux jours. Un opérateur en prélève trois pour dépanner. Les pièces partent en production.
La zone de quarantaine physiquement séparée, avec un marquage visible, n'est pas une lubie de qualiticien. C'est le seul rempart contre le mélange, et le mélange arrive toujours au pire moment.
Check-list de réception à imprimer
À l'arrivée du camion
- État de l'emballage et de la palette photographié avant déchargement
- Nombre de colis conforme au bordereau de transport
- Indicateurs de choc et d'inclinaison vérifiés
- Réserves précises portées sur le document si nécessaire, chauffeur présent
Contrôle documentaire
- Concordance bon de livraison / bon de commande : référence, indice, quantité
- Certificat matière au niveau EN 10204 exigé à la commande
- Numéro de coulée sur pièce identique à celui du certificat
- Rapport dimensionnel présent, cotes fonctionnelles renseignées
- Certificats de traitement, revêtement, qualifications de soudage à jour
Contrôle visuel
- Chocs, rayures, criques, porosités sur zones fonctionnelles
- Bavures et arêtes vives
- Aspect et épaisseur du revêtement
- Corrosion ou traces de stockage
- Marquage lisible, conforme et correctement placé
Contrôle dimensionnel
- Pièces stabilisées à température ambiante
- Instrument adapté à la tolérance (règle du 1/10) et étalonné
- Cotes fonctionnelles et tolérances géométriques relevées
- Taille d'échantillon conforme au plan d'échantillonnage retenu
- Valeurs consignées avec l'instrument utilisé
Décision
- Statut prononcé : conforme, dérogation, refus
- Pièces non conformes physiquement isolées en quarantaine
- Dossier de non-conformité transmis au fournisseur sous 48 h
- Résultat enregistré dans le système et indicateurs mis à jour
Sécuriser vos approvisionnements dès le cahier des charges
Un contrôle de réception, aussi rigoureux soit-il, ne fait que constater. Il ne crée pas la qualité, il la vérifie. Et une pièce non conforme détectée sur le quai reste une pièce non conforme : le délai est déjà perdu.
Le vrai levier se situe beaucoup plus haut, au moment où l'on rédige la commande. Un cahier des charges qui précise le niveau de certificat matière, les cotes critiques à contrôler systématiquement, le plan d'échantillonnage et les contrôles non destructifs exigés obtient des pièces conformes. Un cahier des charges muet obtient l'interprétation du fournisseur, qui n'est pas nécessairement malveillante mais rarement identique à l'attente.
Cela suppose de connaître les procédés autant que les documents. Un donneur d'ordres qui comprend ce qu'implique une tolérance de 0,02 sur une pièce de fonderie, ou ce que coûte réellement un ressuage sur cinq cents pièces, négocie autrement. Il exige ce qui est utile, il lâche ce qui ne l'est pas, et il obtient un prix cohérent.
Reste une question que peu d'entreprises se posent franchement : combien coûtent, chaque année, les non-conformités qu'on absorbe sans les compter ? Les tris improvisés, les reprises en urgence, les demi-journées perdues à comprendre. Ce chiffre, une fois établi, justifie généralement à lui seul de reprendre les spécifications d'achat et de structurer la réception. Le retour sur investissement se mesure en mois, pas en années.